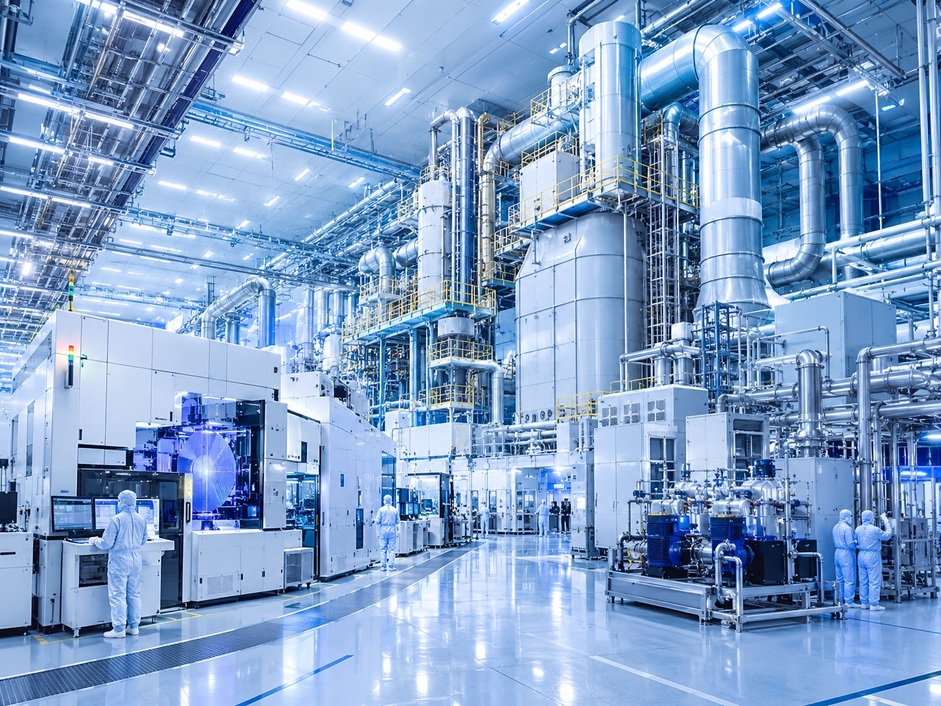
RAPIDUSの北海道千歳工場(IIM-1)やTSMC熊本工場(JASM)の稼働・拡張により、日本国内の半導体投資はかつてない規模へと拡大しています。
一般には、2nm世代のGAA(Gate-All-Around)構造やEUV(極端紫外線)露光装置といった最先端プロセス技術が注目を集めます。
しかし、これらのファブ(Fab)を安定的に稼働させるためには、製造装置の背後で膨大な化学物質とエネルギーを処理する環境インフラ(ユーティリティ設備)が不可欠です。
とりわけ、微細化の進展に伴い使用量が急増する温室効果ガス(GHGs)や特殊化学物質を安全かつ確実に処理する排ガス処理設備(Scrubber(スクラバー))は、環境保全の枠を超え、歩留まり・稼働率・ESG評価を左右する「最重要インフラ」へと位置づけが変わりつつあります。
本コラムでは、EUV・先端ロジック時代において排ガス処理の難易度がなぜ急上昇しているのか、その背景となるプロセス構造の変化、主要技術、そしてサプライヤーの動向について解説します。
【関連記事】
・なぜ熊本はTSMCを呼び込み「日本最大級の半導体クラスター」になったのか
・「TSMC熊本2nmか」で「ラピダスの役割」は?激変する日本の半導体戦略と後工程の重要性

第1章:なぜ最先端半導体工場で排ガス処理の難易度が急上昇したのか?
従来の熟成世代(90nm〜40nm)と、現在の最先端世代(5nm / 3nm / 2nm)では、使用されるガスの種類、排出量、そして求められる環境基準が大きく異なります。
微細化が限界に近づくほど、製造プロセスは複雑化し、化学物質の投入量と排出量が指数関数的に増加します。
1―1. プロセス構造の変化と使用ガスの急増
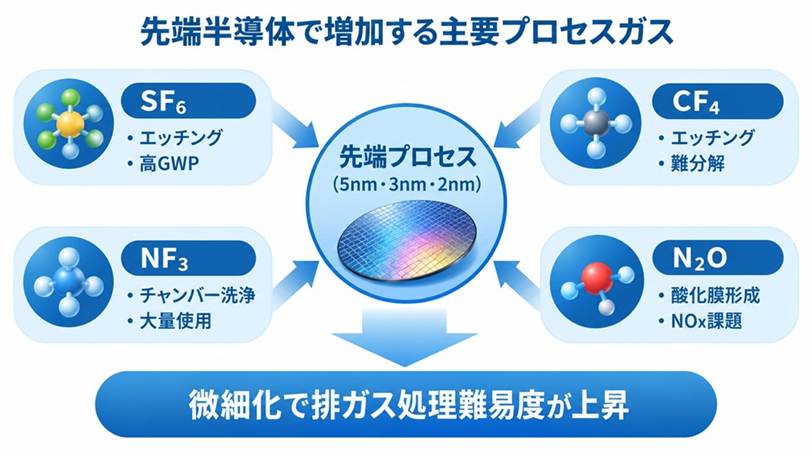
微細化が進むにつれ、以下のプロセスが特に増加しています。
● プラズマエッチング工程の増加
アスペクト比の高いコンタクトホールやGAA構造を形成するため、フッ素系温室効果ガス(PFCs:CF₄、C₂F₆、SF₆など)の使用量が大幅に増加しています。
これらは結合エネルギーが高く、分解が極めて難しいガスです。
● CVD/ALD工程の増加
薄膜形成後のチャンバークリーニング(Cleaning)に NF₃ が大量に使用されます。
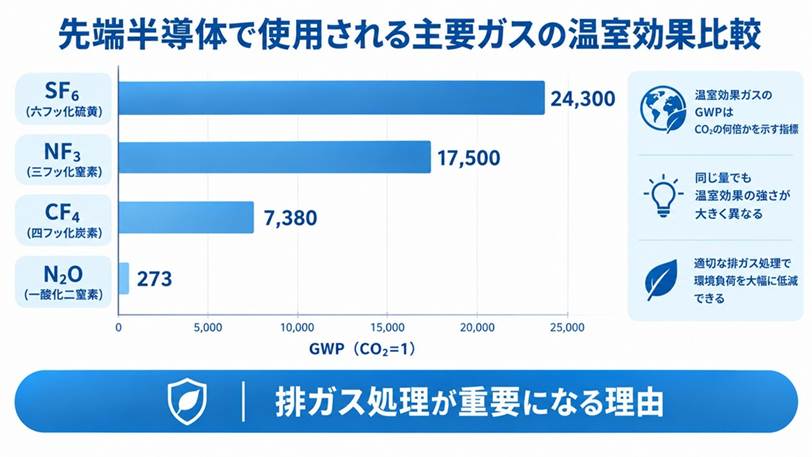
NF₃は高いGWP(地球温暖化係数)を持ち、処理効率の低下がそのまま環境負荷に直結します。
● 酸化膜・酸窒化膜形成工程の増加
N₂Oは酸化膜形成や酸窒化膜(SiON)形成に用いられますが、CO₂の約273倍の温室効果を持つ強力な温室効果ガスです。
処理時にNOₓへ変換されやすく、二次生成物の管理も難易度が高い領域です。
●先端半導体プロセスで使用される主要ガスの特性と処理難易度
| ガス種 | 主な用途 | GWP(100年値) | 処理上の課題 |
| SF₆ | エッチング | 24,300 | C–F, S–F結合が極めて強く、熱分解が困難 |
| NF₃ | チャンバークリーニング | 17,500 | 大量使用されるため、熱分解効率と NOₓ 副生成物の制御が必須 |
| CF₄ | エッチング | 7,380 | 熱力学的に非常に安定。分解には 1200℃以上の高温が必要 |
| N₂O | 酸化膜・酸窒化膜形成 | 273 | 低温で分解するが NOₓ に変換されやすく、二次処理が必須 |
1-2. 環境規制と「Scope 1」直撃のインパクト
※Scope 1(自社の直接排出)は、GHGプロトコルが定義する排出区分で、企業が自社設備から直接大気へ放出する温室効果ガスを指します。
TSMC、Intel、RAPIDUSといった先端ファブにとって、プロセスガスの漏洩や未処理排出は、企業の温室効果ガス排出量として「Scope 1(自社の直接排出)」に計上されます。
とりわけ CF₄ や SF₆ のような高GWPガスがわずかでも大気へ放出されれば、炭素税負担の増加やESG評価の低下につながり、最悪の場合は Apple や NVIDIA など主要顧客のサプライチェーンから除外されるリスクすら生じます。
このため、先端ファブでは排ガス処理設備の性能が、環境対応だけでなく事業継続性や顧客信頼性を左右する重要な経営要素となっています。
第2章:EUV・先端プロセス時代における排ガス処理トポロジーと技術アーキテクチャ
先端ファブでは、排ガス処理システムの構成そのものが、従来世代から大きく再構築されています。
微細化が進むにつれ、ガスの反応性・排出量・副生成物が複雑化し、従来の「中央スクラバー中心」の方式では処理が追いつかなくなっているためです。
2-1. 「POU + 中央スクラバー」の二段構え
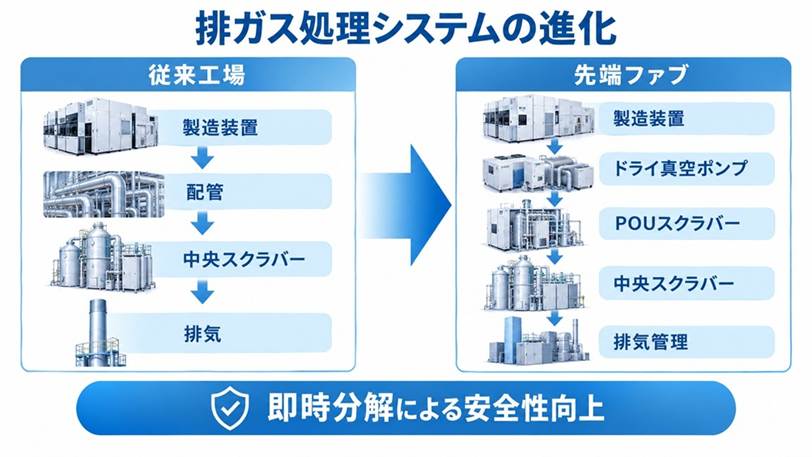
従来の半導体工場では、複数装置の排気を集約し、建屋直下の中央スクラバーで一括処理する「中央スクラバー中心方式」が一般的でした。
しかし、先端プロセスではガスの反応性が高まり、配管内での副生成物(粉塵・未反応ガス)の堆積や反応リスクが増加します。
このため、TSMCをはじめとする先端ファブでは、装置直結型の POU(Point of Use)スクラバー を真空ポンプ直後に配置し、ガスを即時分解する二段構えが標準仕様となっています。
【従来工場】
装置 →(配管で混合・反応の危険)→ 中央スクラバー → 排気
【先端ファブ 】
装置 → ドライ真空ポンプ → POUスクラバー → 中央スクラバー → 排出管理
POUスクラバーが必須となった理由は以下の通りです。
● 副生成物の配管堆積を防ぐため
反応性の高いガスやシリカ粉塵が配管内で固着すると、詰まりや装置停止の原因となるため、真空ポンプ直後で処理する必要があります。
● ガス種ごとの最適処理が必要なため
CF₄やSF₆などの難分解性ガスは、プラズマ・燃焼など専用の分解メカニズムが必要で、中央スクラバーだけでは処理しきれません。
2-2. 主要なPOUスクラバーの分解技術
先端ファブで採用される主な除害技術は以下の3種類です。
| 方式 | 原理 | 適応ガス | 特徴 |
| 熱燃焼式 | 高温燃焼 | PFC・NF₃ | 処理能力最大 |
| 熱電導式 | ヒーター加熱 | 毒性ガス | CO₂削減 |
| プラズマ式 | RFプラズマ | CF₄・SF₆ | 高効率・省スペース |
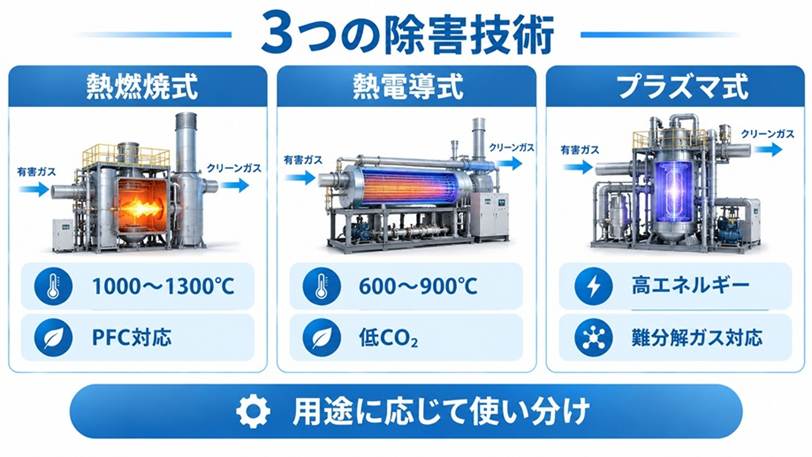
(1) 熱燃焼式(Burn-Wet型)
原理
LPG/LNGや水素(H₂)を燃料として 1000〜1300℃ の高温領域を形成し、強固な C–F 結合などを熱分解する。
処理後は水洗で HF などの酸性副生成物を除去する。
適応ガス
PFCs全般、NF₃、SiH₄(自然発火性ガス)
課題
高温燃焼により NOₓ が発生しやすく、二次処理が必須。
(2) 熱電導・電熱式(Heat-Wet型)
原理
電気ヒーターで 600〜900℃ 程度に加熱し、ガスを熱分解する。
燃料ガスを使わないため、スクラバー自体の CO₂ 排出を抑えられる。
適応ガス
毒性ガス、可溶性ガスなど比較的低温で分解可能なガス。
特長と限界
燃焼式ほどの高温を出せないため、CF₄のような超難分解性ガスには不向き。
(3) プラズマ式(Plasma-Wet型)
原理
高周波(RF)やマイクロ波プラズマを照射し、局所的に数千℃相当の高エネルギー状態を作り、化学結合を破壊する。
適応ガス
CF₄、SF₆などの難分解性ガス。
特長
装置のフットプリントが小さく、省スペースで設置可能。電極耐久性と消費電力管理が重要。
2-3. 先端ファブで求められる「対 N₂O / NOₓ」高度制御技術
TSMC・Intelの最新仕様では、N₂O除害率は 95〜98% が求められるレベルに達しています。
しかし、N₂Oを高温で処理すると NOₓ(NO, NO₂)が大量発生するというトレードオフが発生します。
このため、最新のスクラバーでは以下の技術が組み込まれています。
● 低NOₓ燃焼バーナー
燃焼時の NOₓ 発生を最小化する設計。
● SCR(選択触媒還元)による二段処理
N₂O を高温で分解して N₂ と O₂ に変換し、同時に副生成する NOₓ を触媒還元で無害化する “二段処理の一体化” により、環境負荷を大幅に低減できる。
第3章:市場構造とエコシステム―サプライチェーンの陰の主役たち
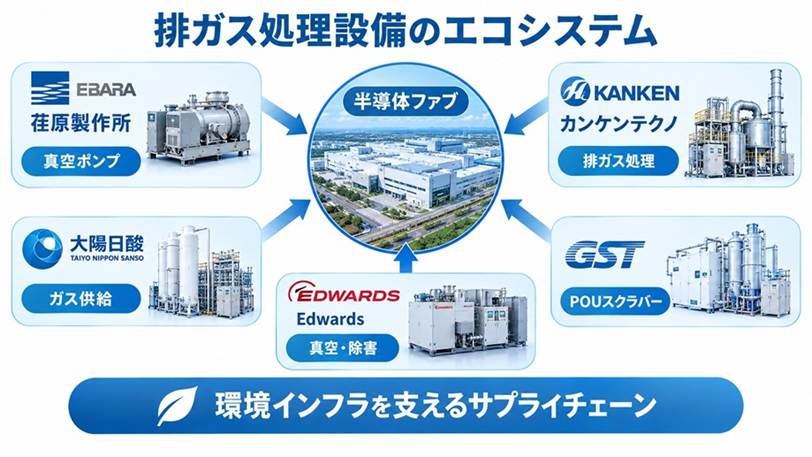
排ガス処理設備は、ASML・Applied Materials・Tokyo Electron といった製造装置メーカーほど表舞台に出ることがありません。
しかし、半導体ファブの安定稼働を支えるうえで極めて重要な役割を担っており、参入障壁の高いニッチトップ市場を形成しています。
排ガス処理装置は、真空ポンプ・ガス供給設備・周辺ユーティリティと密接に連動するため、単体の装置ではなく 「環境インフラの総合パッケージ」 としての提案力が競争力を左右します。
主要メーカーのポジショニング
| 企業 | 主力分野 | 強み |
| 荏原製作所 | 真空ポンプ・POU | 統合制御 |
| カンケンテクノ | 排ガス処理 | 高耐久スクラバー |
| 大陽日酸 | 特殊ガス | 総合環境インフラ |
| Edwards | 真空・除害 | グローバル展開 |
| GST | POUスクラバー | 韓国メモリ市場 |
3-1. 日系メーカーの強みとエコシステム統合
日本企業は、真空ポンプ・ガス供給・除害技術を一体で扱える企業が多く、ファブの環境インフラを総合的に設計できる点が強みです。
●荏原製作所(EBARA)
- 半導体用ドライ真空ポンプで世界トップクラスのシェア
- CMP装置でも強い存在感
- 真空ポンプとPOUスクラバーを一体制御する技術により、 エネルギー効率の最適化・設置面積の削減・保守性向上 を実現
- ファブのユーティリティ設計全体に関与できる点が競争力
●カンケンテクノ(KANKEN TECHNO)
- 排ガス処理技術に特化した専門メーカー
- 熱処理・触媒処理の高耐久スクラバーで国内外ファブに多数採用
- 過酷な連続稼働環境に耐える設計が評価されている
●日本酸素ホールディングス(大陽日酸)
- 特殊ガス供給の知見を活かし、 ガス精製・供給・除害を含む環境インフラ全体を統括
- ファブのガス周りの総合ソリューションを提供できる点が強み
3-2. 韓国・欧米勢の台頭
メモリ大手 Samsung・SK Hynix の巨額投資を背景に、韓国勢の存在感が急拡大しています。
●GST(Global Standard Technology) / CSK(Edwards傘下)
- 韓国ファブの大量投資を背景に急成長
- 24時間365日の連続稼働に耐える 低コスト・高耐久POUスクラバー を開発
- メモリ向けラインでの採用が多く、シェアを拡大中
●Edwards(Atlas Copco Group)
- 英国発の真空機器・排ガス処理のグローバル大手
- 世界中のロジック・メモリファブに深く浸透
- 真空ポンプとスクラバーの統合制御技術に強み
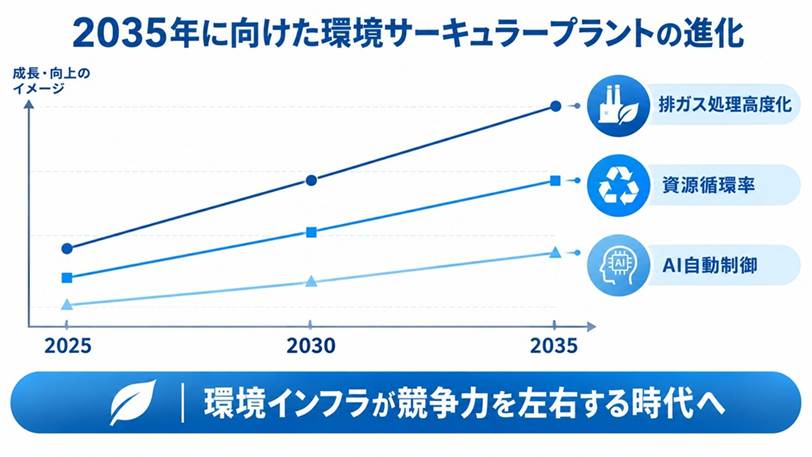
第4章:2035年に向けた展望―「製造プラント」から「環境サーキュラープラント」へ
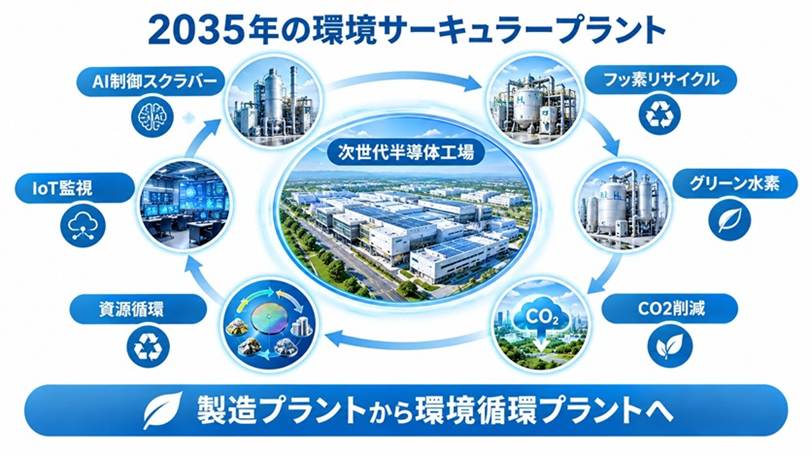
今後の半導体工場は、単に「チップを製造する場所」ではなく、膨大なエネルギーと化学物質を循環・再資源化する 環境サーキュラープラント へと進化していきます。
EUV世代では、ガス使用量・電力消費・副生成物の量が飛躍的に増加するため、環境インフラそのものがファブの競争力を左右する時代に入っています。
●スマートスクラバー(IoT/AI連動)
製造装置のレシピ(ガスのON/OFF、エッチング条件、成膜条件)とリアルタイムで連携し、スクラバー側の燃焼出力・プラズマ出力を自動制御する技術が高度化しています。
- SECS/GEMプロトコルで装置と通信
- ガスが流れていない時間帯は自動で ECOモードへ移行
- 燃料消費・電力消費を大幅に削減
- スクラバーの寿命延長と保守コスト低減にも寄与
排ガス処理装置は「ただの環境装置」から、 製造装置と連動するスマートユーティリティへと進化しています。
※SECS/GEMプロトコルとは、半導体製造装置と工場ホスト(MES/設備管理システム)を接続するための“業界標準の通信プロトコル”です。
●副生成物からのフッ素リサイクル(Closed-loop)
POUスクラバーで HF(フッ化水素)として回収される排水には、半導体製造で使用されたフッ素資源が含まれています。
これを抽出し、再び半導体用化学薬品や不活性ガスへ再資源化する フッ素循環技術(Closed-loop) が研究段階から実用化フェーズへ移行しています。
- HF排水 → フッ素抽出 → 化学薬品へ再利用
- フッ素資源の国内循環を実現
- 輸入依存度の高いフッ素化学品の安定供給に寄与
- ESG評価・コスト削減の両面で効果が大きい
2030年代には、フッ素リサイクルがファブの標準仕様になる可能性があります。
●グリーン水素を用いた超低炭素処理
燃焼式スクラバーの燃料を、化石燃料(LPG/LNG)から水素(H₂)へ切り替える動きが加速しています。
- 水素燃焼により CO₂排出ゼロ
- 高温燃焼が必要な PFC分解に適合
- 欧州ファブ・TSMCで実証が進行中
- 水素サプライチェーンの整備と連動して普及が進む見込み
EUV世代のファブは、 「スクラバー自体のCO₂排出ゼロ」 を目指す段階に入っています。
おわりに
RAPIDUSやTSMC熊本のプロジェクトを語るとき、私たちは露光波長やナノメートル世代といった技術仕様に目を奪われがちです。
しかし、2nm・GAA時代を物理的にも社会的にも成立させているのは、1,000℃を超える高温環境で CF₄ を確実に分解し、N₂O を大気へ戻さないための排ガス処理技術の進化にほかなりません。
AI時代を支える次世代チップの裏側では、熱力学・化学反応工学・流体力学といった高度な知見を結集した環境インフラが、確実に産業の基盤を支えています。
日本の環境技術サプライヤーが担う役割は、製造装置やEUV露光機と同じくらい、あるいはそれ以上に重要になりつつあります。
半導体産業の将来性を見極めるうえでは、目に見える技術仕様だけでなく、こうした「見えない技術インフラ」の動向を捉えることは欠かせません。
環境インフラの進化こそが、次世代ファブの競争力を決定づける時代に入っていくことでしょう。