
はじめに
AI向け半導体の高性能化が加速するなか、製造現場では性能向上だけでなく、高品質な製品を安定して量産する技術の重要性が高まっています。
先端ロジック半導体、HBM、チップレットを活用した先端パッケージなどでは、微細な加工誤差や接続不良、熱による変形が品質や製造コストに大きな影響を与えます。
こうした課題に対応するうえで欠かせないのが、歩留まりの改善です。
しかし、製造装置の高性能化やAIを活用したデータ分析が進んだ現在でも、不良の真因を特定し、安定した量産へ結び付けることは容易ではありません。
工程の複雑化が進むにつれ、単一工程だけを管理する従来の手法では対応が難しくなっているためです。
本コラムでは、次世代半導体に焦点を当て、歩留まり改善を難しくしている要因を整理するとともに、製造データや品質管理が果たす役割、AI活用の可能性について解説します。
さらに、2035年に向けて半導体工場の製造管理や品質保証の仕組みがどのように進化していくのかについて考察します。
第1章 次世代半導体では、なぜ歩留まり改善が難しくなるのか
1-1. 高性能化と製造難易度の上昇は表裏一体
次世代半導体では、演算性能の向上や消費電力の低減、高速データ処理を実現するため、微細化や高密度実装、複数チップの統合が進んでいます。
しかし、こうした技術の進歩は製造工程の複雑化させ、歩留まり改善を難しくしています。
先端ロジック半導体では微細な配線や電気特性の制御が求められます。
HBMでは複数のメモリダイを積層して高密度に接続し、チップレットでは異なる機能を持つチップ同士を一体化します。
これらの製品では、個々の工程が正常でも最終製品の品質が保証されるとは限りません。
工程ごとのわずかなばらつきや接続時の不具合が、製品性能に影響するためです。
例えば、ウェハー検査で良品と判定されたチップでも、実装時の接続不良や熱変形、チップ間の電気的な問題によって使用できなくなる場合があります。
そのため次世代半導体では、チップ単体ではなく、積層や接合、配線、パッケージングを含む製造プロセス全体で品質を管理する必要があります。
高性能化が進むほど、歩留まり改善は工程単独の課題ではなく、工程間の連携管理が重要になります。
1-2. 歩留まりは製造コストと量産能力を左右する
歩留まりとは、製造した製品のうち品質基準を満たした良品の割合を示す指標です。
次世代半導体では製造工程が複雑化し、設備投資額も増大しているため、歩留まりの悪化が収益へ与える影響はこれまで以上に大きくなっています。
特にHBMや先端パッケージでは、高価な部材や複数のチップを組み合わせた後に不良が判明すると、それまでに投入したコストも失われます。
また、各工程で高い良品率を確保していても、途中工程で不良が発生すれば最終歩留まりは低下します。
そのため製造プロセス全体を通じた品質管理が欠かせません。
一方で、歩留まり向上だけを追求し、過剰な検査や調整を行えば生産効率が低下する場合があります。
品質、生産性、コストのバランスを取りながら安定量産を実現することが重要です。
さらに、歩留まりは供給能力にも直結します。需要が拡大しても良品率が低ければ出荷数量は増やせません。
限られた設備からより多くの良品を生み出す能力が、企業競争力を左右します。
1-3. 次世代半導体ごとに異なる歩留まりの課題
次世代半導体といっても、製品構造や製造方式によって歩留まりを左右する要因は異なります。
| 対象技術 | 主な課題 | 歩留まりへの影響 |
| 先端ロジック半導体 | 微細加工、配線形成、電気特性のばらつき | トランジスタ・配線の不良 |
| HBM | 積層、微細接続、熱管理 | 接続不良や動作不良 |
| チップレット | チップ間接合、位置合わせ、相互接続 | 通信不良や実装不良 |
| 先端パッケージ | 反り、熱応力、接合材料管理 | 接続不良や信頼性低下 |
| 次世代パワー半導体 | 材料品質、結晶欠陥、接合技術 | 電気特性のばらつき |
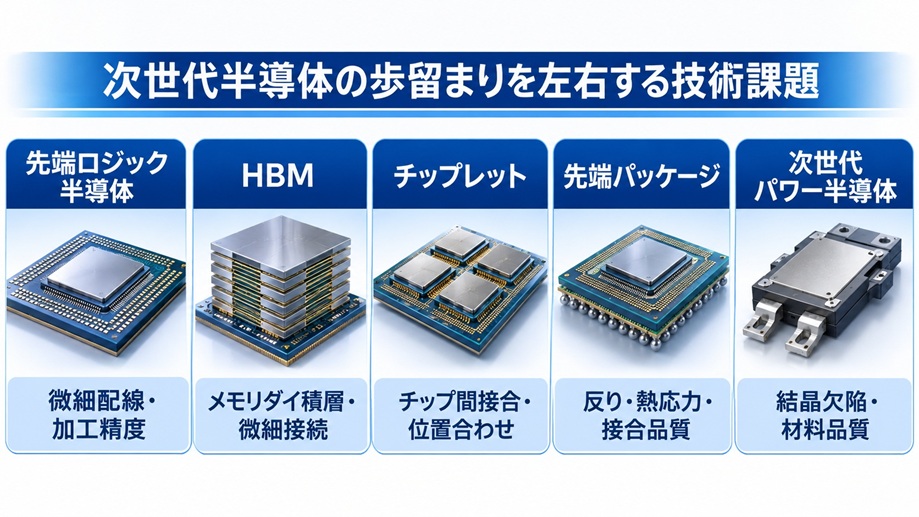
例えば、先端ロジック半導体では微細加工精度が重要となる一方、HBMでは積層後の接続品質や熱の影響が課題になります。
また、チップレットではチップ単体の品質に加え、チップ間通信や実装品質も管理対象になります。
このように、すべての次世代半導体に共通する万能な改善策はありません。製品構造や不良モードに応じた管理手法を構築することが重要です。
1-4. 一つの不良原因を特定することが難しい
歩留まり改善を難しくしている最大の理由の一つは、不良の真因を特定しにくいことです。
半導体製造では、装置、材料、工程条件、作業環境、測定方法など、多くの要因が複雑に関係しています。
例えば、電気特性の異常が検出されても、その原因が直前工程にあるとは限りません。
前工程のわずかなばらつきが、後工程の加工や熱処理によって顕在化する場合もあります。
また、すべての管理値が規格内であっても、複数条件の組み合わせによって不良が発生することがあります。
そのため個別データの確認だけでは十分ではありません。
さらに次世代半導体では、微細な欠陥や接続不良が長時間動作や温度変化によって初めて問題となるケースもあります。
そのため歩留まり改善では、不良を見つけるだけでなく、発生条件の特定、原因検証、対策効果の確認までを一連の活動として進める必要があります。
不良工程だけを見るのではなく、製造履歴をさかのぼりながら設備、材料、工程条件、検査結果を横断的に分析することが重要です。
今後の次世代半導体では、このようなデータ追跡と工程間の因果関係を把握する能力が、歩留まり改善の鍵になるでしょう。
第2章 次世代半導体の歩留まりを左右する製造データと品質管理
2-1. 先端ロジック半導体では工程ごとのデータ管理が重要になる
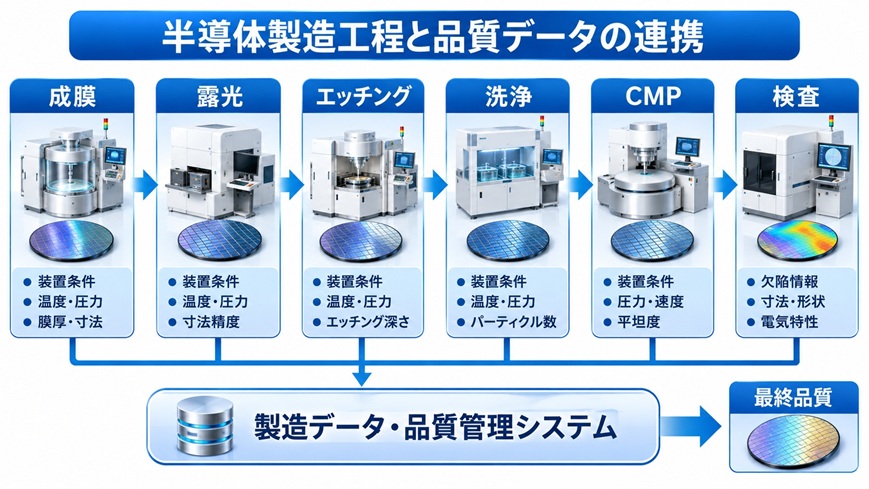
先端ロジック半導体の歩留まりを改善するには、個々の装置だけでなく、ウェハーが各工程を通過する過程で品質がどのように変化したかを把握する必要があります。
先端ロジック半導体の製造では、成膜、露光、エッチング、洗浄、CMP、検査などの工程が繰り返されます。各工程は相互に影響するため、一部の工程だけを最適化しても歩留まり向上につながるとは限りません。
例えば、露光工程で発生したわずかな寸法ばらつきが、その後のエッチング工程や電気特性に影響する場合があります。
そのため製造現場では、装置データ、工程測定データ、検査データ、電気特性データ、製造履歴データなどを収集し、品質との関連を分析します。
重要なのはデータ量ではなく、品質に影響する要因を特定することです。
装置条件だけではなく、保守履歴や材料情報、前後工程の結果も含めて分析することで、不良原因の特定につながります。
2-2. HBMでは積層前後の品質をつなげて管理する
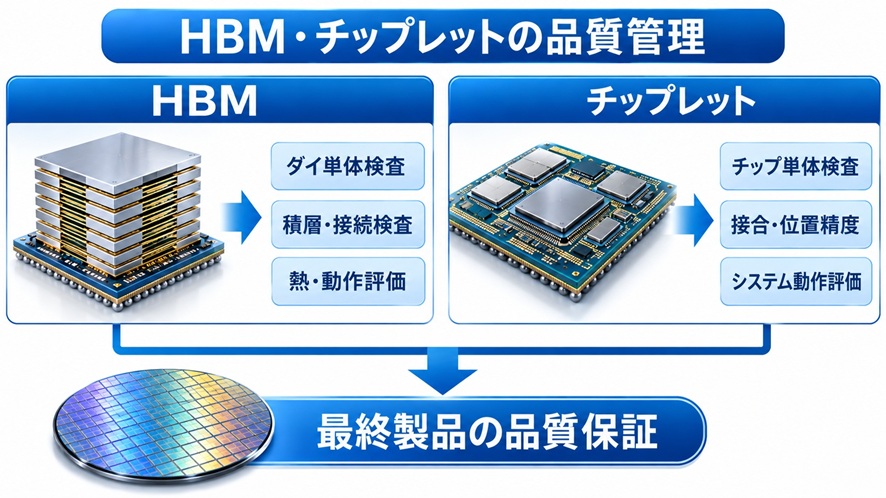
HBMは複数のメモリダイを積層し、高密度接続によって大容量かつ高速なデータ転送を実現する技術です。
HBMの品質管理では、個々のダイの品質確認に加え、積層後の接続状態や製品全体の動作評価が欠かせません。


特に重要なのは、積層前と積層後の検査結果を関連付けることです。
例えば、積層後に接続不良が発生した場合、接続工程だけでなく、使用したダイの品質や接合条件、設備状態まで含めて確認することで原因を絞り込めます。
また、積層数の増加に伴い発熱の影響も大きくなります。そのためHBMでは、ダイ単体ではなく、積層工程を含めた一連の品質管理が求められます。
2-3. チップレットでは複数チップの組み合わせが新たな管理対象になる
チップレットは複数のチップを一つのパッケージに集積する技術です。
この方式では、チップ単体の品質だけでなく、組み合わせた状態での動作や接続品質を管理する必要があります。

例えば、各チップが正常でも、チップ間通信や電源供給に問題があれば、システム全体の性能や信頼性は低下します。
チップレットの品質管理では、次の三段階を確認する必要があります。
| 管理段階 | 主な確認内容 |
| チップ単体 | 電気特性、機能、不良の有無 |
| 実装・接続 | 位置精度、接続状態、接合品質 |
| システム全体 | 通信性能、消費電力、熱特性 |
また、実装前後の検査データを関連付けることで、不良発生箇所を特定しやすくなります。
今後チップレットの普及が進むほど、複数工程や複数企業のデータを横断して品質を保証する仕組みが重要になります。
2-4. データを集めても、原因が分かるとは限らない
半導体工場では膨大な製造データが取得されています。
しかし、データ量の多さと原因究明の容易さは必ずしも一致しません。
例えば、不良が発生したロットを分析しても明確な異常が見つからないことがあります。
その場合、未計測の要因や複数条件の組み合わせが影響している可能性があります。
また、相関関係と因果関係を混同しないことも重要です。
特定装置を使用したロットで不良率が高くても、その装置が原因とは限りません。同時期の材料変更や工程条件変更が影響している場合もあるためです。
そのため、データ分析だけで結論を出すのではなく、現場確認や追加評価による検証が必要になります。
歩留まり改善では、データを集める仕組みと同時に、データ品質を維持し、正しく分析できる環境を整えることが重要です。

2-5. 工程変更の履歴と品質情報を結び付ける
歩留まり改善では、工程変更を適切に管理することも重要です。
半導体工場では、部品交換、設備保守、材料ロット変更、条件調整、ソフトウェア更新など、さまざまな変更が日常的に行われています。
こうした変更は品質改善につながる一方で、新たな不良を招く可能性もあります。
例えば、部品交換後に欠陥が増加した場合、交換部品だけでなく、調整作業や設備状態まで確認しなければ原因は特定できません。
そのため、
- 変更内容
- 実施日時
- 対象設備
- 対象製品
- 承認履歴
- 評価結果
を記録し、品質データと関連付けて管理することが重要です。
変更履歴を品質情報と結び付けることで、不良発生時の原因追跡が容易になり、過去の改善事例も再利用できます。
次世代半導体では、工程を維持するだけでなく、変更による影響を継続的に把握することが安定量産につながります。
第3章 AIは次世代半導体の歩留まりをどこまで改善できるのか
3-1. AIによる異常検知は不良の早期発見につながる
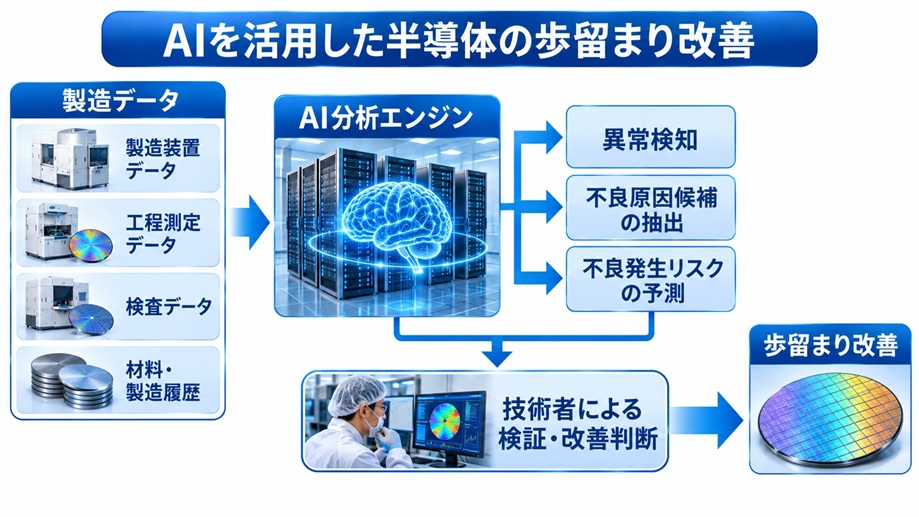
次世代半導体の製造では、製造装置や検査装置から膨大なデータが取得されています。
しかし、工程数や装置数が増えるほど、人がすべてのデータを監視して異常を発見することは難しくなります。
そこで期待されているのが、AIを活用した異常検知です。
従来は温度や圧力、膜厚、寸法などの測定値を管理基準と比較して異常を検出してきました。
しかし、この方法だけでは複数の条件が重なって発生する異常や、徐々に進行する変化を捉えにくいという課題があります。
AIは過去の正常データを学習し、多数のパラメーターの関係性や時系列変化から異常の兆候を検出できます。
例えば、成膜工程において温度や圧力などが個別には正常範囲内でも、過去の正常状態と異なる組み合わせを検出できる場合があります。
また、HBMや先端パッケージの接合工程でも、不良発生前の兆候把握に活用が期待されています。
ただし、AIが検出した異常が必ずしも不良につながるとは限りません。
そのため、AIは不良を自動判定する仕組みではなく、技術者による分析や調査を支援するツールとして活用することが現実的です。
3-2. 不良原因の分析では工程を横断したデータ活用が重要になる
歩留まり改善では、異常を検出するだけでなく、不良の原因を特定することが重要です。
半導体製造では、不良が発見された工程と実際の発生工程が異なることがあります。
前工程の微細なばらつきが後工程で顕在化するケースも少なくありません。
例えば、電気特性検査で異常が見つかった場合、その原因はトランジスタ形成、配線形成、材料特性など複数の要因が考えられます。
AIは製造履歴、装置状態、測定結果、材料情報などを関連付け、人が見つけにくい傾向を抽出することに役立ちます。
一方で、AIが示した相関関係が必ずしも原因であるとは限りません。
実際の原因を特定するには、技術者による仮説検証や追加評価が必要です。
AIの役割は原因を自動的に決定することではなく、調査対象を効率的に絞り込むことにあります。
3-3. デジタルツインは製造条件の最適化を支援する
AIと並んで注目される技術がデジタルツインです。
デジタルツインとは、実際の設備や製造工程をデジタル空間上に再現し、シミュレーションや状態監視に活用する仕組みです。
例えば、先端パッケージでは、熱や応力による変形が品質に影響します。
物理モデルと実測データを組み合わせることで、条件変更による影響を事前に評価できる可能性があります。
また、装置条件の変更を事前に検証できれば、量産ラインにおける試行錯誤を減らし、開発期間やコストの削減にもつながります。
ただし、モデルの精度は入力データや物理モデルの妥当性に左右されます。
デジタルツインだけで現実を完全に再現することは難しく、実機による検証は今後も不可欠です。
そのため、シミュレーションと実機評価を繰り返しながら精度を高めていくことが重要になります。
3-4. AIを導入しても歩留まりが改善しないケース
AIを導入しただけで歩留まりが向上するわけではありません。
大きな要因の一つが学習データの不足です。
半導体工場には正常データは大量に存在する一方、原因が特定された不良データは限られる場合があります。
また、新製品や新工程の導入によって製造条件が変われば、既存のAIモデルが十分に機能しなくなる可能性もあります。
さらに、AIが異常を検知しても、その後の調査や対策が適切に行われなければ改善にはつながりません。
そのため、AI導入ではモデル性能だけでなく、運用ルールや品質管理手順まで含めて設計することが重要です。
評価指標も、異常検出件数だけでなく、不良率の改善や原因解析時間の短縮などを総合的に確認する必要があります。
3-5. 人の判断とAIの分析をどのように組み合わせるか
次世代半導体の歩留まり改善では、AIと技術者の役割分担が重要になります。
AIは大量データから異常や傾向を抽出することに優れています。
一方、技術者は製造工程や材料特性を理解し、その結果が実際に意味を持つのかを判断できます。
例えば、AIが特定の装置条件と不良率の関連性を示した場合でも、その妥当性を確認し、必要な検証を行うのは技術者です。
また、工程変更を量産工程へ適用する際には、品質だけでなく、生産性や設備への影響も評価しなければなりません。
今後は、AIが異常の兆候や原因候補を提示し、技術者が検証と意思決定を行う形が主流になると考えられます。
歩留まり改善の成果を左右するのは、AIそのものではなく、AIの分析結果を製造現場で活用できる体制づくりといえるでしょう。
第4章 歩留まり改善を量産品質につなげる工程変更管理と品質保証
4-1. 不良を減らすだけでは、安定した量産とはいえない
歩留まり改善では、不良率を一時的に下げることと、その状態を長期間維持することを区別して考える必要があります。
特定の欠陥が減少しても、生産性の低下や別の不良の増加を招けば、製造工程全体として改善したとはいえません。
例えば、先端ロジック半導体の加工条件を変更して欠陥を減らしても、処理時間が長くなれば生産能力が低下する可能性があります。
HBMやチップレットでも、接続不良の改善によって熱応力や材料への負荷が増える場合があります。
そのため歩留まり改善では、品質だけでなく、生産性、コスト、設備稼働率、工程安定性を総合的に評価することが重要です。
また、試作で得られた改善効果が量産でも維持できるとは限りません。
量産ではロット数や設備稼働時間が増えるため、長期的な安定性の確認が欠かせません。
歩留まり改善を競争力につなげるには、不良削減だけでなく、その効果を継続的に維持できる仕組みを構築することが重要です。
4-2. 工程変更では、変更前後の品質を比較する
半導体工場では、設備保守や部品交換、材料変更、製造条件の見直しなど、さまざまな工程変更が日常的に行われています。
こうした変更は品質改善につながる一方で、新たな不良の原因となる可能性もあります。
例えば、装置部品の交換によって設備特性が変化し、加工結果や欠陥発生傾向に影響する場合があります。
また、新しい材料を導入する場合は、仕様だけでなく実際の製造結果まで確認する必要があります。
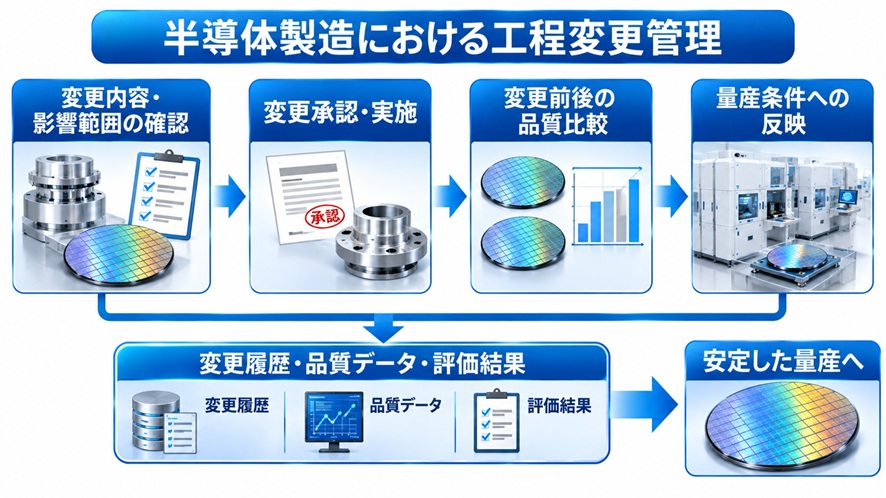
変更管理では、
①変更目的と影響範囲の整理
②変更の承認と実施
③変更後の品質・歩留まり評価
④量産条件への反映
という流れで進めることが基本です。
ただし、すべての変更を同じレベルで評価するのではなく、変更内容やリスクに応じて評価範囲を決めることが重要です。
次世代半導体では微細な条件差が品質へ影響するため、変更履歴を残すだけでなく、客観的なデータによる検証が欠かせません。
4-3. 製造拠点が異なっても同じ品質を確保できるのか
生産能力の拡大に伴い、半導体メーカーは複数の製造拠点で同一製品を生産する機会が増えています。
しかし、設備構成や経年状態、材料調達先、測定環境などは工場ごとに異なるため、同じ条件を適用しても同じ結果になるとは限りません。
特に次世代半導体では、微細加工や高密度接続の影響が大きいため、設備差が品質へ与える影響を把握する必要があります。
そのため重要になるのが、工程条件や品質データを共通基準で比較できる仕組みです。
例えば、欠陥率を比較する場合でも、検査方法や判定基準が異なれば正しい比較はできません。
今後は製造データの共通化と拠点間品質の見える化が、安定供給を支える重要な要素になるでしょう。
4-4. 品質保証は検査工程だけで完結しない
半導体製造では最終検査が重要ですが、次世代半導体では完成品検査だけで品質を保証することが難しくなっています。
先端パッケージやチップレットでは、出荷時には正常でも、温度変化や長時間使用によって不具合が発生する場合があります。
そのため品質保証では、不良を検出するだけでなく、不良が生じる前に工程異常を把握することが重要になります。
工程内検査や設備監視を活用し、早い段階で異常を発見できれば、後工程への影響を抑えられます。
一方、検査項目を増やせば品質が向上するとは限りません。
検査コストや生産効率とのバランスを考慮しながら、重要工程へ適切な管理を配置する必要があります。
また、不具合発生時に製造履歴や検査結果を追跡できる仕組みも不可欠です。
今後の品質保証では、最終検査だけでなく、製造プロセス全体で品質を作り込む考え方がますます重要になります。
4-5. 歩留まり改善の成果を組織全体で共有する
歩留まり改善を継続するには、個人や特定部署の経験として終わらせず、組織全体の知見として活用することが重要です。
半導体工場では、製造技術、設備技術、品質保証、検査、材料調達など、多くの部門が関わっています。
そのため情報共有が不十分だと、原因究明や対策に時間がかかる場合があります。
例えば、不良内容、発生条件、原因分析、対策内容、その後の評価結果を蓄積しておけば、類似トラブルへの対応を迅速化できます。
また、AI活用を進めるうえでも、過去の品質データや改善履歴の整理は重要な資産になります。
ただし、情報を蓄積するだけでは十分ではありません。用語や分類方法を統一し、関係者が活用しやすい形で管理する必要があります。
次世代半導体の歩留まり改善では、設備やAIだけでなく、現場で得られた知識を組織全体で共有し活用できる体制が競争力を左右するでしょう。
第5章 2035年、次世代半導体工場の歩留まり改善はどう変わるのか
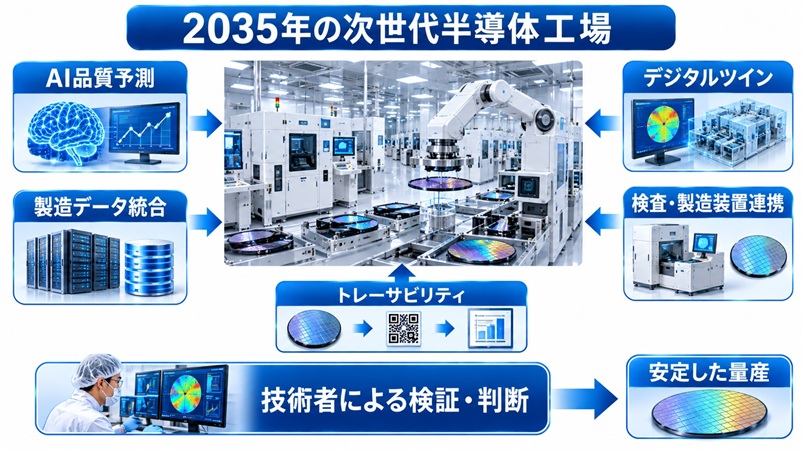
5-1. AIによる品質管理は「不良発生後の分析」から「発生前の予測」へ
2035年に向けて、歩留まり改善の考え方は大きく変化すると考えられます。
現在もAIによる異常検知は活用されていますが、今後は不良発生後の原因分析だけでなく、不良が発生する可能性を事前に予測し、未然に防ぐ取り組みが重要になるでしょう。
先端ロジック半導体では装置データや検査結果、製造履歴を組み合わせることで品質変化の兆候を検出する仕組みが発展すると考えられます。
HBMや先端パッケージでも、接続不良や変形のリスクを事前に把握する技術の進歩が期待されます。
ただし、予測が可能になっても不良を完全になくせるわけではありません。
AIが提示した情報を工程知識と照らし合わせながら活用することが重要です。
今後は、AIが異常兆候や原因候補を提示し、技術者が対策を判断する体制がさらに普及すると考えられます。
5-2. 製造装置単位から工程全体の最適化へ
今後の歩留まり改善では、個々の工程を最適化する考え方から、製造工程全体を最適化する考え方へと変化していくでしょう。
次世代半導体では、一つの工程で生じたばらつきが後工程で問題となるケースが増えています。
そのため、各工程を個別に管理するだけでは十分とはいえません。
例えば、先端ロジック半導体では前工程の加工精度が後工程の電気特性へ影響を与えます。
HBMやチップレットでも、個別工程の品質だけでは最終製品の品質を保証できません。
今後は、工程間の関係をデータと物理モデルの両面から分析し、品質、生産性、コストを含めて最適化する取り組みが進むと考えられます。
製造装置メーカーにとっても、装置性能だけでなく、工程全体のデータ連携や品質安定化を支援する技術が重要な競争力になるでしょう。
5-3. 検査技術と製造装置の連携がさらに進む
歩留まり改善では、検査結果を製造工程へ迅速にフィードバックする仕組みが重要になります。
例えば、検査工程で特定の欠陥が検出された場合、その発生位置や頻度を分析し、関連する製造条件へ反映することで再発防止につなげることができます。
今後は検査装置が単なる合否判定装置ではなく、欠陥情報を定量化して製造装置や品質管理システムと連携する役割を担うようになるでしょう。
一方で、検査精度や測定条件には限界もあります。そのため、自動制御が進んだとしても、検査結果の妥当性を評価する仕組みは引き続き重要です。
2035年の工場では、検査と製造がより密接に連携し、品質改善のスピード向上につながると考えられます。
5-4. 品質データの標準化とトレーサビリティが競争力を左右する
次世代半導体では、品質データをどこまで正確に管理し活用できるかが競争力の源泉になります。
HBMやチップレットでは、複数のチップや工程が関わるため、製造履歴と品質情報を結び付けて管理することが欠かせません。
例えば、不具合発生時に使用材料や設備、工程条件、検査履歴を迅速に追跡できれば、原因究明や影響範囲の特定を効率化できます。
今後は、拠点間や工程間でデータを活用しやすくするため、品質データの標準化も進むと考えられます。
もちろん、企業機密に関わる情報管理は必要ですが、トレーサビリティは単なる不具合追跡ではなく、品質向上を支える基盤として位置付けられるでしょう。
5-5. 2035年の半導体工場では技術者の役割も変化する
AIや自動化技術の進展によって、技術者に求められる役割も変化すると考えられます。
従来は設備監視や異常対応に多くの時間が費やされていましたが、今後はAIが分析を支援することで、技術者は原因検証や改善施策の立案に集中できるようになるでしょう。
例えば、AIが不良原因の候補を提示した場合、技術者は工程知識を活用して妥当性を判断し、必要な実験や評価を行います。
また、品質、生産性、コスト、安全性を総合的に考慮した意思決定や工程変更の承認など、人が担うべき役割は今後も残り続けます。
2035年の歩留まり改善を左右するのは、AIの性能そのものではありません。
AIを製造現場の知識や品質保証の仕組みと結び付け、継続的な改善へ活用できる組織力が重要になるでしょう。
おわりに
次世代半導体の歩留まり改善は、製造装置の性能向上やAIの導入だけで実現できるものではありません。
先端ロジック半導体、HBM、チップレットでは、それぞれ異なる製造上の課題があり、工程データ、検査結果、製造履歴を関連付けて原因を究明することが重要です。
今後は、AIによる異常検知や原因分析、工程間のデータ連携、検査技術と製造装置の連携が進むと考えられます。
一方で、分析結果の検証、工程変更の管理、量産品質の確認には、引き続き技術者の判断が必要です。
2035年に向けて競争力を高める半導体メーカーは、単に高性能な製造装置を導入するだけでなく、製造データを品質改善に結び付ける仕組みを構築していくでしょう。
次世代半導体の進化を支えるのは、微細化や高密度実装の技術だけではなく、それらを安定した量産につなげる製造管理と品質保証の力でもあります。