
はじめに
AIの普及により、GPUやAIアクセラレーターなどの半導体は急速に高性能・高価格へと進んでいます。
特に、HBMやチップレットを組み合わせる先端パッケージでは、製造工程が複雑化し、どの段階で不良を見つけられるかが歩留まりとコストを大きく左右します。
「ウエハ検査、ウエハテスト、KGD選別、最終テスト」と、AI半導体は複数の工程で品質を積み上げる必要があり、従来の「最後にまとめて検査すればよい」という手法ではスループットの向上できません。
本コラムでは、AI半導体の品質を決める検査・テスト工程を整理し、なぜ今その重要性が急速に高まっているのかを解説します。
第1章 なぜAI半導体では検査・テストの重要性が高まるのか
1-1. AI半導体の高性能化が製造の難しさを変えている
生成AIの普及に伴い、GPUやAIアクセラレーターには膨大な演算性能とデータ処理能力が求められています。
微細化、HBM接続、チップレット構成、先端パッケージングなど複数技術の組み合わせが不可欠です。
構造が複雑になるほど、確認すべき品質項目は増えます。
回路の動作、チップ間接続、電気特性、熱の挙動 など、製品の信頼性を左右する要素が多層化するためです。
AI半導体の競争力は「設計性能」だけでなく、「その性能を安定して量産できるか」によって決まります。
1-2. チップの高額化が不良品の損失を大きくする
AI半導体は、先端プロセス・HBM・高密度パッケージなどの要素で製造コストが高騰しています。
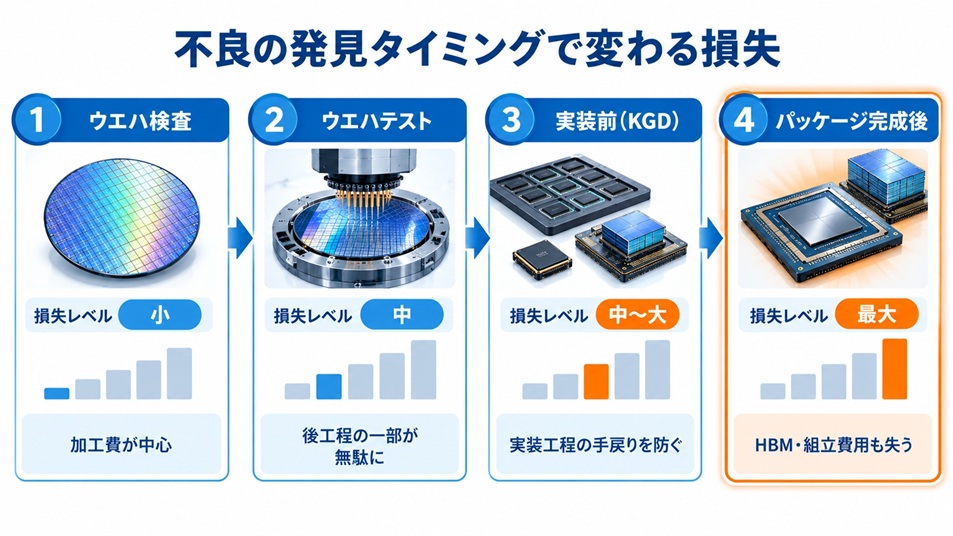
そのため、不良をどの工程で発見できるかが歩留まりと損失額を大きく左右します。
●不良発見タイミングによる損失額の違い
| 工程 | 発見できる不良の種類 | 損失額の目安 | 損失の主因 |
| ウエハ検査 | 外観欠陥・パターン異常 | 小 | 加工費のみ |
| ウエハテスト | 電気的動作不良 | 中 | 後工程の一部が無駄 |
| 実装前(KGD) | チップ単体の総合評価 | 中〜大 | 実装工程の手戻り |
| パッケージ完成後 | 接続不良・高速動作不良 | 最大 | HBM・パッケージ費用全損 |
ウエハ段階で不良を見つければ損失は小さく済みますが、パッケージ完成後に不良が判明すると、投入したHBMや組立費まで失われます。
複数チップを組み合わせる製品では、単体では正常でも組み立て後に問題が発生するケースもあり、検査の配置設計がより重要になります。
1-3. 「製造できたこと」と「正常に動作すること」は違う
半導体の品質確認は、「外観や構造を調べる検査」と、「電気的動作を確認するテスト」で成り立ちます。
ウエハ検査では欠陥や異物を検出し、ウエハテストでは電気的な動作を確認します。
しかし、ウエハで正常でも、切り出しや実装で新たな不良が生じることがあります。
チップレットやHBM構成では、チップ単体の品質だけでは不十分で、接続やパッケージ全体の動作確認が不可欠です。
1-4. 検査・テストは製造工程全体の損失を抑える仕組み
検査・テストの目的は不良の排除だけではありません。
結果を工程にフィードバックし、装置状態や工程条件の異常を早期に把握する役割もあります。
ただし、検査を増やせばコストと時間が増え、減らしすぎれば不良流出のリスクが高まります。
製品構造・価格・故障リスクを踏まえ、どの工程で何を確認するかを最適化することが重要です。
AI半導体の高性能化・高額化が進むほど、検査・テストは「品質を守る工程」から「製造コストと供給能力を左右する戦略的工程」へと変化しています。
第2章 ウエハから完成品まで、どこで何を確認するのか
AI半導体の品質確認は、製造の最後に一度だけ行うものではありません。
「ウエハ加工」 → 「チップ切り出し」 →「実装」 → 「完成品テスト」 まで、各工程で検査・テストを積み重ねることで不良の流出を防ぎます。
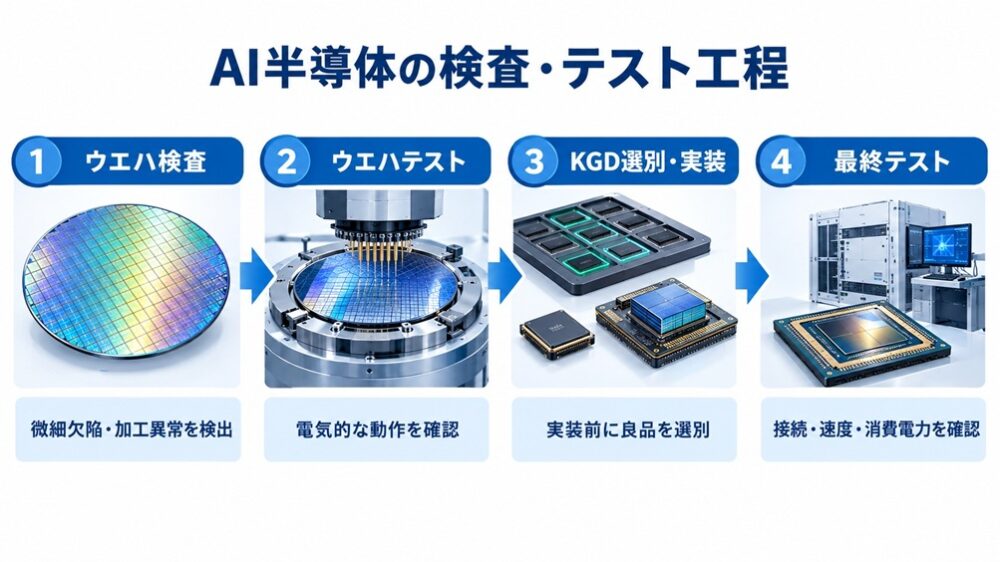
重要なのは「その工程で検出できる不良を確実に止める」ことです。
| 工程 | 主な確認対象 | 目的 |
| ウエハ検査 | 異物・パターン欠陥 | 加工異常の早期発見 |
| ウエハテスト | 電圧・電流・回路動作 | チップ単体の電気的評価 |
| KGD選別 | 実装前のチップ品質 | 不良チップの実装を抑制 |
| 最終テスト | 接続・高速信号・消費電力 | 完成品としての動作確認 |
| データ連携 | 各工程の検査結果 | 不良原因の特定・改善 |
2-1. ウエハ検査:微細欠陥や加工異常を早期に把握する
ウエハ製造では、異物付着・パターン欠陥・形状異常などが発生します。
光学検査や電子線検査でこれらを検出し、欠陥の位置や傾向を分析することで工程異常の早期発見につながります。
ただし、外観が正常でも電気的に不良の可能性は残るため、次工程の電気テストが不可欠です。
2-2. ウエハテスト:チップ単位で電気的な動作を確認する
プローブカードを使い、ウエハ上の各チップに電気信号を与えて動作を確認します。
ウエハテストで確認する主な電気特性
| 確認項目 | 確認する内容 | 重要度(1低~5高) |
| 電源電圧・電流 | 基本的な動作条件 | 4 |
| I/O信号応答 | 外部との通信品質 | 4 |
| メモリー動作 | メモリー関連の基本確認 | 3 |
| 演算回路の機能 | GPU・AIアクセラレーターの演算 | 5 |
| 動作速度 | 周波数・レイテンシ | 5 |
電圧・電流・メモリー動作・演算機能などを評価し、後工程に進めるチップを選別します。
ただし、ウエハテストで確認できる項目には限界があり、パッケージ化後でなければ評価できない特性も存在します。
2-3. Known Good Die(KGD):実装前に良品チップを確保する
HBMやチップレットを組み合わせる製品では、実装後に不良が判明すると損失が大きくなります。
そのため、実装前に「使えるチップ」を選別するKGDの概念が重要になります。
(※KGDとは、パッケージングされていないベアダイ(裸のチップ)の状態で 電気特性・初期故障・長期信頼性まで保証された良品ダイを示す。)
ただし、KGDは“絶対に故障しないチップ”ではありません。
検査を増やしすぎればコスト増、減らしすぎれば後工程の不良増につながるため、選別基準の設計が重要です。
2-4. パッケージ後の最終テスト:完成品としての動作を確認する
パッケージ化後は、チップ間接続・電源供給・高速信号品質など、完成品でしか確認できない項目を評価します。
パッケージ後の最終テストで確認する主な項目
| カテゴリ | 内容 | 目的 |
| 機能テスト | 基本動作の確認 | 初期不良の排除 |
| 高速信号品質 | SI/PI評価 | 高負荷時の安定性 |
| 消費電力 | 電力効率・熱影響 | 実使用環境の再現 |
| チップ間接続 | HBM・チップレット接続 | パッケージ固有の不良検出 |
| システムレベルテスト | 実アプリ動作 | 実運用時の信頼性確認 |
(※SI/PI評価とは、 「信号が壊れずに届くか(SI)」と「電源が安定して供給されるか(PI)」を、パッケージ構造・配線・PDN(Power Delivery Network)を含めて解析すること )
機能・速度・消費電力・I/O特性を確認し、必要に応じてシステムレベルテストやバーンインも実施します。
ウエハ段階で正常でも、実装後に新たな問題が発生するため、最終テストは不可欠です。
2-5. 各工程のデータをつなぎ、品質を管理する
「ウエハ検査」 → 「ウエハテスト」 → 「実装」 → 「最終テスト」 の結果を紐づけることで、不良の原因を迅速に特定できます。
ロット・ウエハ・チップ・パッケージの履歴管理が重要で、AI解析の活用も進む領域です。
品質管理は「個別工程の改善」ではなく、「工程全体をつなぐ仕組みづくり」へと進化しています。
第3章 チップレットとHBMが検査・テストを難しくする理由
3-1. 複数チップを組み合わせると、品質管理の前提が変わる
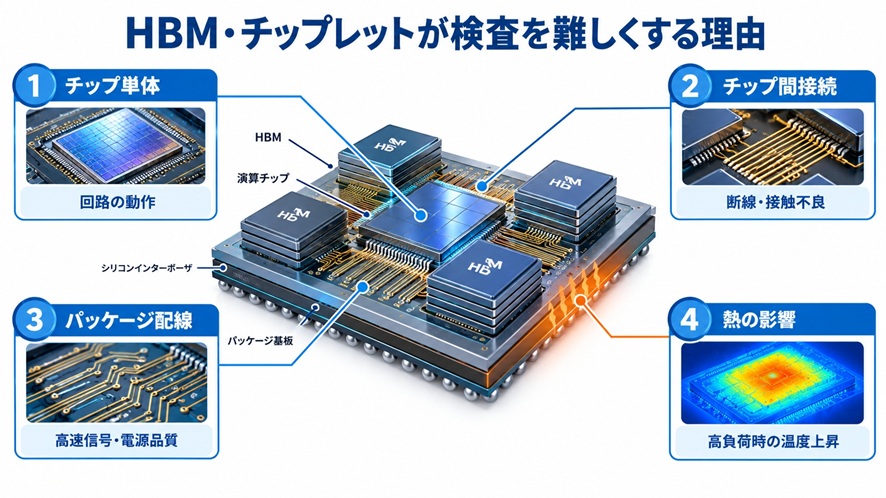
AI半導体では、演算チップ・I/Oチップ・HBMなど複数のチップを一つのパッケージに統合する構成が主流になっています。
この構造は性能向上に有効ですが、品質管理の難易度を大きく引き上げます。
単一チップなら「内部回路が正常か」を確認すればよかったものが、チップレット構成では
- 各チップの品質
- チップ間の接続状態
- パッケージ内部の配線・電源供給
- 熱の影響 など、確認すべき要素が多層化します。
つまり、個々のチップが良品でも、組み合わせた瞬間に不良が発生する可能性があるのです。
3-2. 実装後に不良が判明すると損失が跳ね上がる
HBMや複数チップを組み合わせる先端パッケージでは、実装後の不良は致命的です。
演算チップに不良があれば、正常なHBMまで巻き込んで廃棄になるケースもあります。
そのため、
- 実装前にできる限り不良を排除する(KGD)
- 実装後にしか確認できない項目は最終テストで確実に評価する
という二段構えが不可欠です。
修理が難しい構造が増えているため、不良の発見タイミングがコストを決めると言っても過言ではありません。
3-3. 接続不良と熱問題はチップ単体テストでは見えにくい
チップレットやHBMでは、数百〜数千の信号を高密度に接続します。
この接続がわずかに乱れるだけで、データ転送や演算性能に影響します。
接続不良は
- 完全な断線
- 接触不良
- 電気特性のズレ
など多様で、外観検査だけでは把握できません。
さらに、実際の高負荷動作で初めて異常が出るケースもあります。
また、AI半導体は発熱が大きく、温度上昇による電源供給の乱れや信号品質の劣化が起こり得ます。
ウエハ段階では正常でも、パッケージ化して高負荷で動かすと問題が顕在化することがあります。
3-4. テスト時間を増やせば品質が向上するわけではない
複雑な製品ほどテスト項目は増えますが、テスト時間を無限に増やすことはできません。
テスト装置の処理能力が供給量を制約するため、品質と生産能力の両立が重要になります。
テストを削りすぎれば不良流出のリスクが増え、増やしすぎればコストとリードタイムが膨らみます。
過去の不良データや故障解析を活用し、効果の高い項目に絞る「テスト最適化」が不可欠です。
3-5. 不良の発見だけでなく、原因を切り分ける力が重要
複数チップ構成では、不良の原因が
- 演算チップ
- HBM
- 接続
- パッケージ工程 のどこにあるかを切り分けるのが難しくなります。
原因を誤ると、正常な部品まで不良扱いとし、不要な工程変更を行うリスクがあります。
そのため、各工程のデータを紐づけて履歴管理し、迅速に原因を特定する仕組みが重要です。
AI解析の活用も進んでいますが、最終判断は技術的な妥当性を踏まえた人間の評価が不可欠です。
第4章 2030年代、半導体テスト技術と企業の役割はどう変わるのか
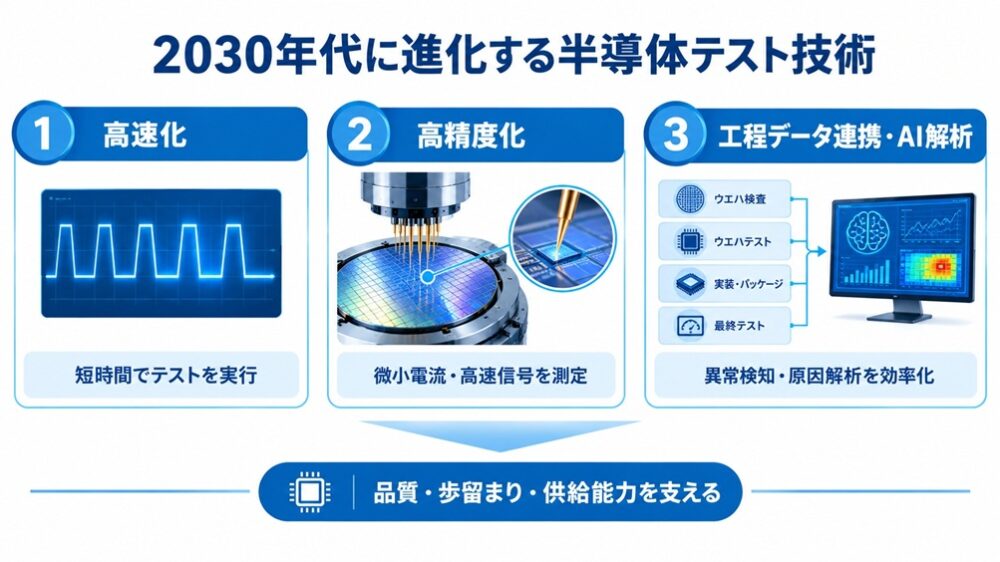
AI半導体の高性能化と先端パッケージングの普及により、検査・テストは「工程ごとの確認」から「製造全体を最適化する戦略領域」へと進化します。
2030年代には、テスト技術そのものが製造能力・歩留まり・供給安定性を左右する重要な競争軸になります。
4-1. 検査・テストは工程全体で最適化する方向へ
「ウエハ検査、ウエハテスト、KGD選別、最終テスト」、これらを個別に改善するだけでは限界があります。
今後は、工程間のデータを連携させ、
- 不良の早期発見
- 原因解析の迅速化
- テスト時間の最適化
を同時に実現する「全体最適」が求められます。
ウエハテストの異常を後工程の解析に活用し、最終テストの不良傾向をウエハ検査にフィードバックするなど、工程をまたいだデータ循環が標準化していきます。
4-2. データ活用とAI解析が品質管理を変える
複雑化するAI半導体では、工程ごとのデータを紐づけて履歴管理することが不可欠です。
2030年代には、
- 欠陥の分布
- 電気特性の変動
- 実装条件
- パッケージ内部の温度挙動 などを統合的に解析し、不良の原因を高速に絞り込む仕組みが一般化します。
AIによる異常検知やパターン解析は有力な手段になりますが、最終判断は技術者の知見と組み合わせる必要があります。
4-3. テスト装置は「高速化・高精度化・省スペース化」が進む
テスト装置の要求性能の変化
| 比較項目 | 2015年頃 | 2025年頃 | 2030年代の方向性 |
| 主な対象 | 単一チップ | HBM搭載GPU | 複雑なチップレット構成 |
| テスト速度 | 中程度 | 高速化 | さらなる高速化 |
| 測定精度 | 中程度 | 高精度化 | 高精度化の継続 |
| テスト方式 | 個別チップ中心 | 高速信号評価 | 並列化・全体最適化 |
| データ活用 | 工程単位の管理 | 工程データの連携 | AI解析・原因特定の高度化 |
AI半導体の需要増により、テスト工程が供給能力のボトルネックになりやすくなります。
そのため、テスト装置には以下の進化が求められます。
- 高速化:複雑なテスト項目を短時間で処理
- 高精度化:高速信号や微小電流の測定精度向上
- 省スペース化:工場の設置効率向上
- 並列化:複数チップを同時にテスト
特にAIアクセラレーターやHBM搭載製品では、テスト装置の性能が歩留まりと供給量を左右します。
4-4. 日本企業が担う可能性のある領域
2030年代のテスト最適化では、以下の領域で日本企業の強みが発揮される可能性があります。
- 高精度計測技術(電気特性・高速信号測定)
- ウエハ検査装置の光学技術
- プローブカードなどの高密度接触技術
- 工程データ管理・解析ソフトウェア
- パッケージ内部の熱・構造解析技術
特に「高精度・高信頼性」の領域は日本企業が得意とする分野であり、AI半導体の品質要求が高まるほど存在感が増す可能性があります。
| 技術領域 | 主な役割 |
| 高精度計測 | 電気特性・高速信号の評価 |
| 光学検査 | ウエハ上の欠陥検出 |
| プローブカード | ウエハ上のチップへの電気的接触 |
| データ管理・解析 | 工程間の情報連携・原因解析 |
| 熱・構造解析 | パッケージ内部の問題把握 |
4-5. テスト技術は製造競争力の中心へ
2030年代のAI半導体では、
- 設計力
- 製造力
- パッケージ技術 に加えて、検査・テスト技術が競争力の中核になります。
複雑化する製品構造を前提に、 「どの工程で何を確認し、どうデータをつなぎ、どう最適化するか」 が企業の差別化ポイントになります。
おわりに
AI半導体は、HBMやチップレットを組み合わせる高度な構造が主流となり、品質を左右する要因がウエハからパッケージまで多層化しています。
こうした複雑な製品では、どの工程で不良を検出し、どの情報を次工程へつなぐかが歩留まりとコストを大きく左右します。
AI半導体における検査・テストの役割まとめ
| 工程 | 主な目的 | 重要性(1低~5高) |
| ウエハ検査 | 加工異常の早期発見 | 4 |
| ウエハテスト | 電気的動作の確認 | 5 |
| KGD選別 | 実装前の良品確保 | 5 |
| 最終テスト | パッケージ固有の不良検出 | 5 |
| データ連携 | 原因解析・歩留まり改善 | 5 |
検査・テストは「最後の合否判定」ではなく、製造全体の最適化を支える戦略的な技術へと進化しています。
2030年代には、工程データの連携、AI解析、テスト装置の高速化が進み、品質管理のあり方そのものが変わるでしょう。
日本企業が強みを持つ高精度計測や検査技術は、AI半導体の信頼性を支える重要な領域として存在感を高める可能性があります。
AI半導体の競争力は、設計力だけでは決まりません。
検査・テストを通じて「品質をつくり込む力」こそが、次世代の製造を左右する鍵となるのです。