
はじめに
AI半導体の需要拡大により、TSMC熊本工場やRapidus千歳工場をはじめ、国内で最先端半導体工場の建設が進んでいます。
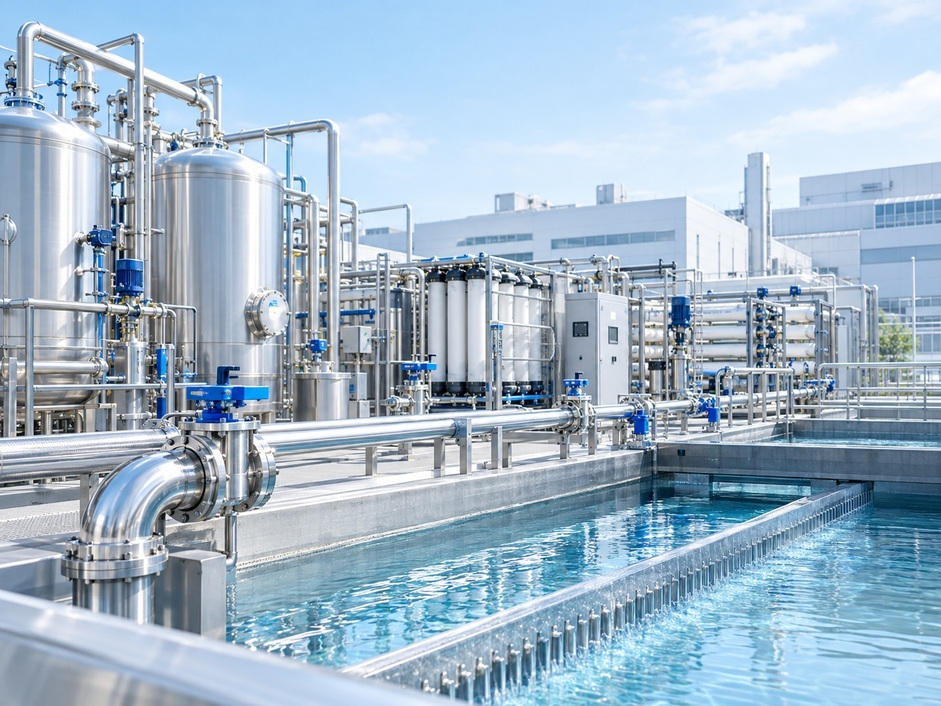
半導体製造では、大量の水を必要とし工程の高度化に伴い排水の種類・濃度も複雑化しています。
そのため、排水処理と水再利用は、環境対策にとどまらず、工場の生産能力に大きく影響を及ぼす“重要なインフラ”となっています。
排水には酸・アルカリ、フッ素、金属、研磨粒子など多様な物質が含まれ、処理には高度な技術と安定運転が不可欠です。
さらに、汚泥や濃縮廃液の削減、資源回収、水再利用率の向上、AIによる監視・制御など、排水処理は従来の「浄化設備」から、工場全体の水循環を最適化する仕組みへと進化しています。
本コラムでは、最先端工場が直面する排水処理の課題、技術、関連企業の役割、そして2030年代の展望を整理します。
【関連記事】
●10年後の半導体工場はこうなる!? 未来の省エネテクノロジー最前線
●【国内半導体工場の省エネ最前線】〜サステナビリティって、実はこんなに身近だった!10事例を紹介〜
第1章 なぜ最先端半導体工場では排水処理が重要なのか
1-1. 半導体製造には大量の水が必要になる
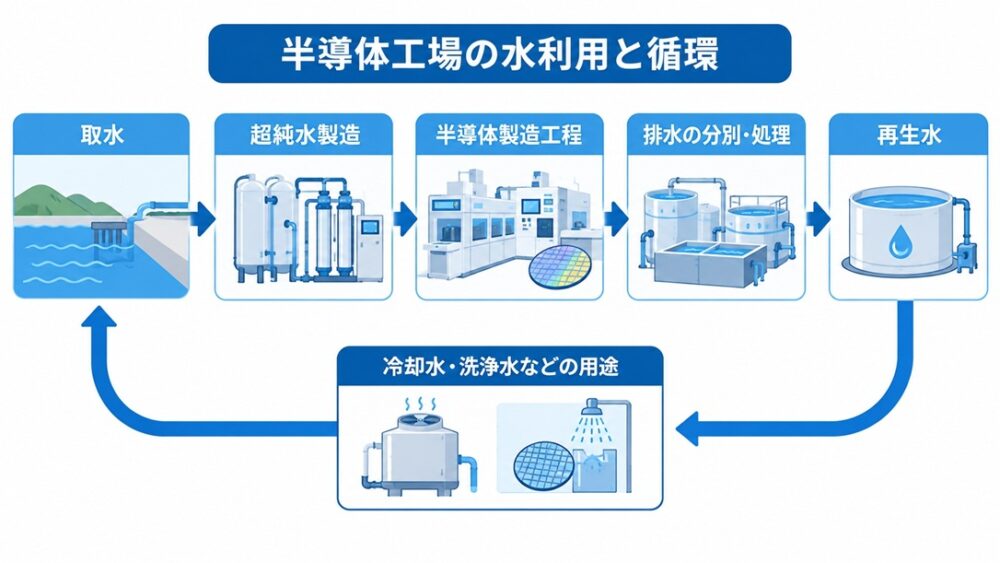
半導体製造では、ウエハー洗浄や表面処理など多くの工程で大量の水を使います。
最先端プロセスでは微細化が進み、微粒子や金属イオンが歩留まりを左右するため、極めて高純度な超純水が欠かせません。
工場では、超純水の安定供給に加え、使用後の水を回収し、工程ごとに性状が異なる排水を分別する仕組みが必要です。
再利用できる水は再生水として循環させ、処理が必要な排水は個別工程へ送ることで水利用を最適化します。
最先端工場では、水を工場内で循環させることが前提となり、水処理設備は生産インフラとして重要性が高まっています。
1-2. 排水には製造工程に由来する多様な物質が含まれる
半導体工場の排水が難しいのは、工程ごとに性状が異なる化学物質が混在するためです。
酸・アルカリ、フッ素系薬品、金属、CMPスラリーの微粒子、有機物など、単一の処理方法では対応できません。
そのため、排水を工程別に分別し、中和、凝集沈殿、吸着、膜分離、生物処理などを組み合わせる必要があります。
複数物質が同時に含まれると薬剤反応や沈殿物の性状が変化し、処理効率が低下します。
さらに、排水の濃度や流量は工程変更で日々変動するため、設備には変動に強い設計が求められます。
最先端工場では、水質センサーによる連続監視や薬剤の自動制御が普及し、排水処理は工程変化に追従する柔軟なシステムへ進化しています。
1-3. 排水処理は生産能力とランニングコストにも影響する
排水処理は環境対策だけでなく、生産能力を左右します。
水処理設備が不足すると排水がボトルネックとなり、工場全体の稼働率を悪化させます。
最先端プロセスでは水使用量が増えるため、排水処理能力の確保は製造装置の増設と同じく重要です。
一方、水再利用を進めれば取水量と排水量を減らせますが、膜処理や濃縮設備には電力・薬剤・保守などのランニングコストが伴います。
汚泥や濃縮廃液の処分費も増える可能性があります。
そのため、評価すべきは再利用率だけでなく、取水量・排水量・電力消費・薬剤量・濃縮廃液量を含めた総合バランスです。
排水処理は生産性とコスト最適化を左右する重要なインフラとなっています。
1-4. TSMC熊本工場とRapidus千歳工場から見える課題
国内の事例として、TSMC熊本工場とRapidus千歳工場は排水処理の重要性を示しています。
- TSMC熊本工場
地地下水保全が地域課題であり、工場使用水の約75%を再利用すると報じられています。
地下水依存を抑えるため、水再利用の高度化が不可欠です。 - Rapidus千歳工場
量産に向けて下水道・水道インフラの増強が進み、工場排水の水質管理と地域インフラとの連携が求められています。
自治体との協定締結も進み、地域との協調が前提となっています。
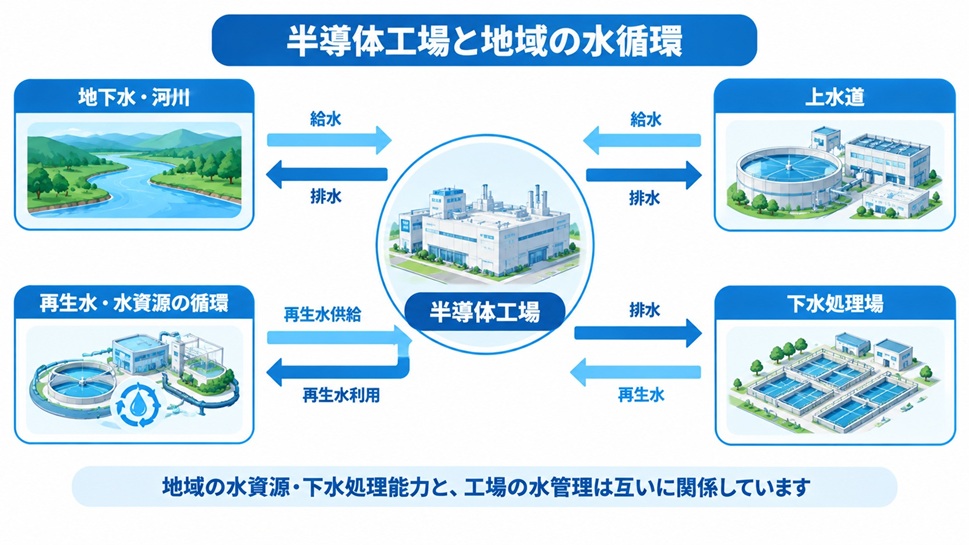
両工場に共通するのは、排水処理が工場内だけで完結せず、地域の水資源や下水処理能力と密接に関係する点です。
最先端工場では、工場内の水循環と地域インフラを一体で考える水管理が不可欠となっています。
第2章 半導体工場の排水処理を難しくする4つの課題
半導体工場の排水処理は、「汚れた水をきれいにする」だけでは十分ではありません。
排水に含まれる化学物質の多様性、処理過程で発生する汚泥や濃縮廃液、工場内での水再利用、そして設備の安定稼働まで、複数の要素が相互に影響し合う複雑な仕組みです。
最先端工場では、製造工程の高度化と生産能力の増強により、排水の種類・量・濃度が増え、従来の処理方式では水質変動や負荷増大に対応しきれない場面も生じています。
ここでは、排水処理を難しくする4つの課題を解説します。
【関連記事】
●AI半導体を止めるのは水不足かー2035年、超純水が世界半導体産業の新たなボトルネックになる
2-1. 課題①:多様な化学物質を確実に除去する
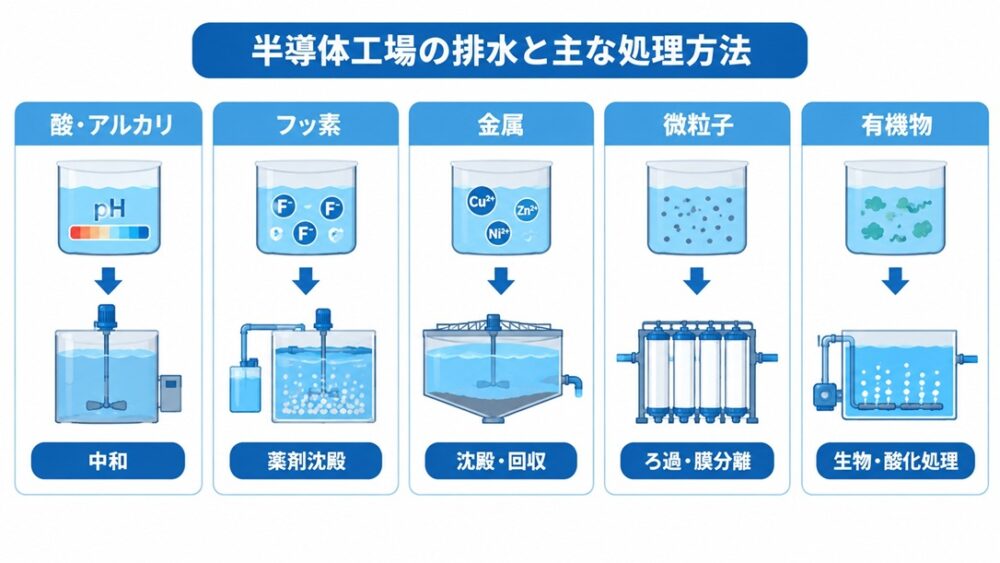
半導体製造では、酸・アルカリ、フッ素系薬品、金属、CMPスラリーの微粒子、有機物など、工程ごとに性状が異なる物質が排水に含まれます。
これらは単一の処理方法では対応できず、排水を工程別に分別し、中和、凝集沈殿、吸着、膜分離、生物処理などを組み合わせて処理する必要があります。
- 酸・アルカリ排水:中和処理が基本
- フッ素含有排水:薬剤添加による沈殿生成(例:フッ化カルシウム)
- 金属含有排水:沈殿、吸着、電解回収など
- 微粒子・研磨スラリー:凝集沈殿、ろ過、膜分離
- 有機物排水:生物処理、酸化処理、活性炭吸着など
複数の物質が同時に含まれる場合、薬剤の反応性や沈殿物の性状が変化し、処理効率が低下することがあります。
そのため、排水の分別精度と処理順序の設計は、処理水質の安定化を左右します。
また、製造条件の変化により排水の濃度や流量は日々変動するため、設備には変動に強い設計が求められます。
こうした背景から、最先端工場では水質センサーによる連続監視や薬剤注入量の自動制御が標準化しつつ、処理の安定性を高めるための運転支援が重要になっています。
2-2. 課題②:汚泥・濃縮廃液を減らし、資源を回収する
排水処理では、汚染物質を除去しても汚泥や濃縮廃液が必ず発生し、処分費が工場運営の負担になります。
対応の方向性は、発生量の削減と資源回収の2つです。
①排水を適切に分別し、薬剤投入量を最適化すれば余分な沈殿物を抑えられます。
ただし、薬剤削減が目的化すると処理水質が悪化するため、水質確保を前提とした最適化が必要です。
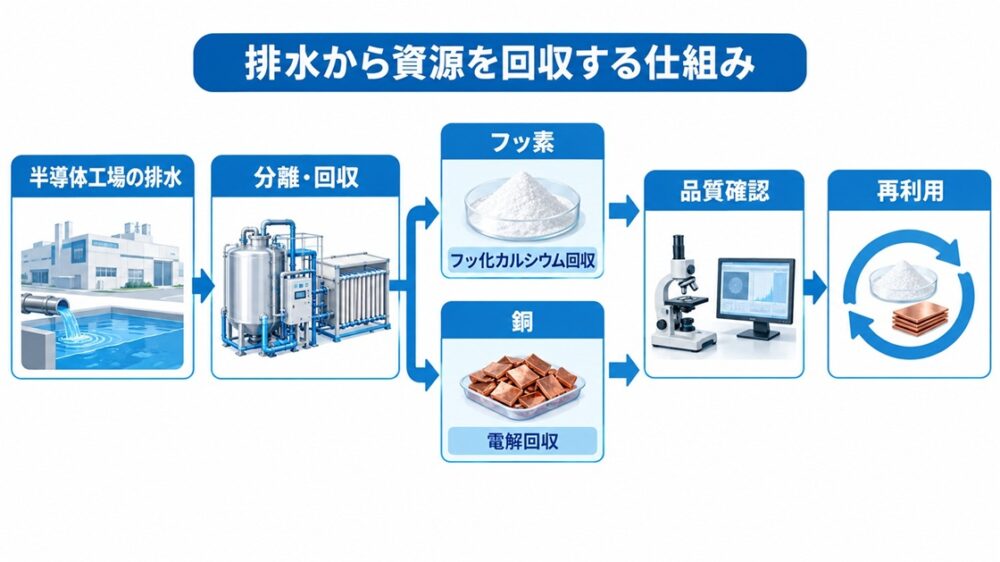
②フッ素や銅など再利用価値のある物質は、回収して資源化する取り組みが進んでいます。
高純度のフッ化カルシウムとして回収し薬品原料に戻す技術や、銅イオンを電解で金属銅として回収する装置などが代表例です。
ただし、回収物が有価物になるかどうかは、純度、需要先の品質基準、精製コスト、輸送費などで大きく変わります。
資源回収設備の導入には、回収量だけでなく再利用先まで含めた経済性評価が不可欠です。
2-3. 課題③:水再利用を進めるほど処理負荷が増える
半導体工場では、取水量を減らすために水再利用を進めますが、再利用率を高めるほど処理設備への負荷が増えます。
再生水を得るための膜処理では、濃縮側に汚染物質が集まるため、濃縮廃液の管理がより重要になります。
膜の目詰まりや劣化を防ぐには、前処理の精度や運転条件の最適化が欠かせません。
また、再利用水の水質は工程の変化で揺らぎやすく、安定した水質を維持するには連続監視と自動制御が必要です。
再利用率を上げるほど電力・薬剤・保守費が増えるため、再利用のメリットと設備負荷のバランスを見極めることが重要です。
水再利用は単なる環境対策ではなく、工場の水循環全体を設計する技術であり、処理能力・コスト・安定性を総合的に考える必要があります。
2-4. 課題④:設備を安定稼働させる運転管理
排水処理設備は、工程の変化による水質や流量の変動対して常に対応する必要があります。
薬剤注入量の過不足、膜の目詰まり、沈殿槽の負荷変動など、運転条件がわずかに乱れるだけで処理水質が不安定になります。
特に最先端工場では排水の濃度変動が大きく、設備の安定稼働が工場全体の生産性を左右しま。
安定した処理を維持するには、水質センサーによる連続監視、薬剤注入の自動制御、膜の洗浄タイミングの最適化など、運転管理の高度化が欠かせません。
設備の停止や性能低下は再利用水の品質にも影響するため、処理設備は「止めない運転」を前提に設計する必要があります。
排水処理は装置単体の性能だけでなく、日々の運転管理と監視体制が品質に影響を及ぼすため、安定稼働を支える仕組みづくりが重要です。
2-5. 4つの課題は相互に影響し合う
排水処理の4つの課題は強く影響し合います。
金属回収の方法を変えれば汚泥量や膜設備の負荷が変わり、薬剤量の最適化は沈殿物の性状や回収物の純度に影響します。
再利用率を高めれば濃縮廃液の管理がより重要になり、設備の安定稼働は水質変動を抑えて再利用率の向上にもつながります。
このように、排水処理は個別装置の性能ではなく、工場全体の水循環と廃棄物管理を一体で設計する総合技術です。
工程の変化に対応しながら最適な水利用を維持するためには、4つの課題を同時に考える視点が不可欠です。
第3章 排水処理を変える技術と関連企業の役割
半導体工場の排水処理は、従来の中和・沈殿といった基本技術に加え、水再利用、フッ素や金属の回収、AIによる運転最適化など、多様な技術を組み合わせる総合システムへ進化しています。
この分野には、装置メーカーだけでなく、膜、薬剤、計測機器、資源回収装置、運転管理サービスなどを提供する企業が広く関わります。
排水処理を変える主要技術と、それを支える企業の役割を解説します。
3-1. フッ素・金属を回収し、廃棄物を資源に変える
排水処理の高度化で注目されるのが、廃棄物を資源として循環させる技術です。
従来は処分するしかなかった物質を、再び原料として利用する取り組みが進んでいます。
●フッ素回収技術の進化
半導体製造ではフッ素系薬品が多用され、排水中のフッ素は適切な処理が必要です。
一般的にはカルシウム系薬剤でフッ化カルシウムを沈殿させますが、近年は回収物の純度を高め再利用につなげる技術が登場しています。
オルガノの「エコクリスタ」はその代表例で、晶析技術により排水中のフッ素を純度95%以上のフッ化カルシウムとして回収し、フッ酸原料として再利用する取り組みが紹介されています。
これは単なる除去ではなく、排水を資源循環の一部に組み込む技術です。
しかし、排水組成や濃度によって回収物の純度は変わり、再利用先の品質基準を満たすかどうかが経済性の鍵となります。
●金属回収技術の拡大
銅などの金属を含む排水では、電解による回収技術が注目されています。
パナソニック環境エンジニアリングの「RARELOOP」は、廃液中の銅イオンを電解で金属銅として回収するユニット型装置で、限られたスペースにも設置しやすい構成が特徴です。
金属回収は廃棄物削減に加え、回収金属の売却による経済効果も期待できますが、採算性は回収量、純度、電力・保守費、廃液組成、再利用先の品質基準などで大きく変わります。
また、金属回収は排水処理の一部であり、回収後の廃液を安全に処理する工程は別途必要です。
●資源回収は「選択と集中」が重要
今後は、排水に含まれる物質のうち、技術的・経済的に回収価値があるものを見極め、回収プロセスを最適化することが重要です。
すべてを回収するのではなく、価値の高い物質に絞り込むことで、設備投資と運転コストのバランスを取ることが求められます。
3-2. 水を再利用する膜処理と、工場全体の水循環設計
水再利用は半導体工場の水管理における重要テーマで、再利用率を高めることで取水量と排水量を減らし、地域の水資源への負荷を軽減できます。
●膜処理技術の役割
膜分離は再利用の中核技術で、用途に応じて以下のように使い分けられます。
- UF(限外ろ過):微粒子・コロイドの除去
- RO(逆浸透膜):イオン・溶解物質の除去
- イオン交換:特定イオンの選択除去
膜分離は再利用の中核技術で、用途に応じて以下のように使い分けられます。
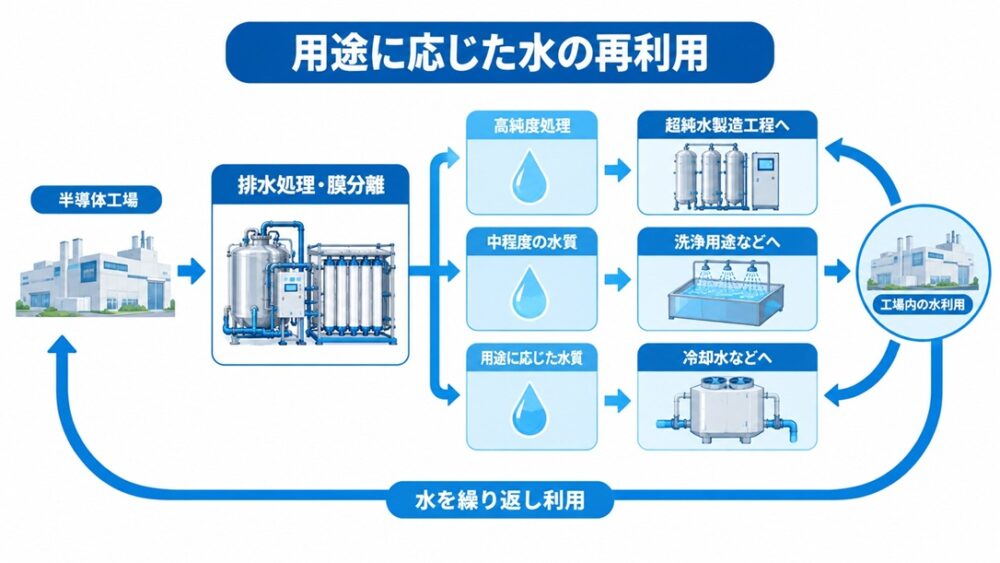
●用途別の水質設計(カスケード利用)
半導体工場では用途によって必要水質が異なります。
- 超純水:製造工程に直接使用
- 冷却水:水質要求が比較的低い
- 洗浄水:用途により水質が変動
すべてを超純水レベルまで処理する必要はなく、用途別に必要水質を設定し、適切な水を適切な用途に戻す「カスケード利用」が重要です。
これにより設備負荷や電力消費を抑えながら再利用率を高められます。
●関連企業の技術分野
企業ごとの技術分野は以下の通りです。
| 企業 | 主な技術・サービス | 今後の注目点 |
| 栗田工業 | 水処理設備、排水回収、再生水供給サービス | 水再利用と運転管理を組み合わせたサービス |
| オルガノ | 超純水供給、排水処理、フッ素回収 | 水処理と資源回収の一体化 |
| 野村マイクロ・サイエンス | 超純水製造装置、水処理システム | 高純度水の安定供給と水利用効率 |
| パナソニック環境エンジニアリング | 排水処理、水リサイクル、金属回収 | 排水処理と資源回収の組み合わせ |
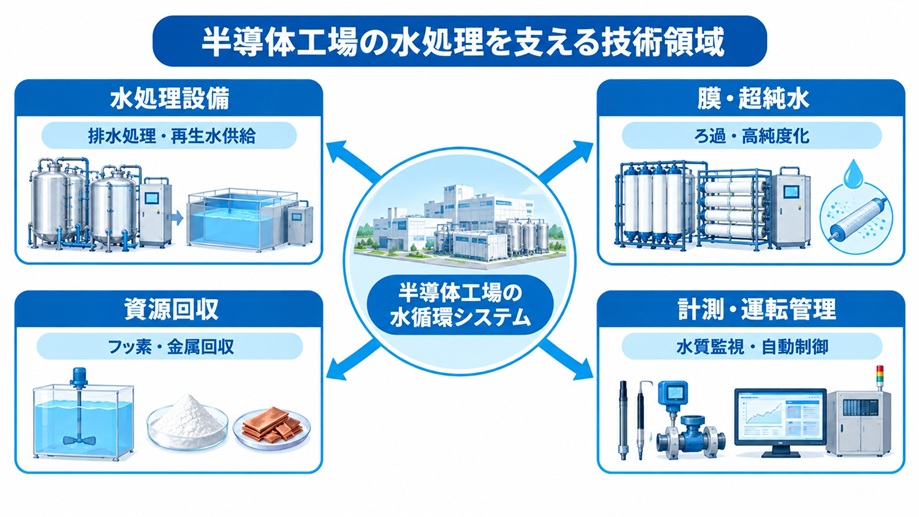
栗田工業の再生水供給サービスのように、設備を顧客が保有せず運転管理まで含めて提供する方式は、設備投資を抑えながら水再利用を進められる点で注目されています。
3-3. 再利用率の高さだけでは評価できない
水再利用は重要ですが、再利用率だけを指標にすると誤解が生じます。
再利用率を高めるほど、濃縮廃液の増加、膜の目詰まり・交換頻度の増加、電力消費の増加、前処理設備の負荷増大などの課題が顕在化します。
そのため評価すべきは再利用率ではなく、取水量・再利用量・排水量・電力消費・濃縮廃液量の総合バランスです。
工場全体の水循環を最適化することが、2030年代の半導体工場に求められる姿となります。
第4章 水質監視と安定運転 ― AIが支える次世代の排水処理
半導体工場の排水処理は、製造工程の変化に伴い排水の流量や濃度は日々変動します。
こうした変動に対応しながら処理水質を安定して維持することが、最先端工場の排水処理における重要なテーマです。
4-1. 排水の水質は常に変動する
半導体工場では、製造する製品、工程の稼働状況、設備メンテナンスなどによって排水の性状が変化します。
- フッ素濃度の急上昇
- 酸・アルカリバランスの変化
- 金属濃度の増減
- CMP排水の粒子量変動
変化に気づくのが遅れると薬剤注入量が適切に調整できず、処理水質が不安定になり、後段の膜設備に過負荷がかかります。
そのため排水処理では、水質変動を前提とした設計が不可欠です。
4-2. 水質センサーによる連続監視が不可欠
水質の変化を早期に捉えるには、センサーによる連続監視が重要です。
代表的な監視項目は以下の通りです。
- pH
- フッ素濃度
- 金属濃度(銅など)
- 濁度・SS
- 導電率
- 流量
これらのデータをリアルタイムで取得し、処理設備の運転条件を自動調整することで処理の安定性を高められます。
ただしセンサーは万能ではなく、測定値の信頼性を保つためには校正・洗浄・交換などの保守が欠かせません。センサー異常を検知する仕組みも必要です。
4-3. 自動制御とデータ活用で運転を最適化する
水質データを活用することで、薬剤注入量や処理条件を自動調整できます。
● 自動制御のメリット
- 過剰な薬剤投入の防止
- 汚泥発生量の抑制
- 処理水質の安定化
- 膜設備への負荷軽減
- オペレーターの負担軽減
最先端工場では排水量が多く工程も複雑なため、自動制御の重要性が高まっています。
4-4. AIによる予兆検知と運転最適化
近年は、排水処理設備の運転データをAIで分析し、異常の兆候を早期に検知する取り組みが進んでいます。
● AIが検知できる兆候
- 膜性能の低下(透過流量の減少)
- ポンプの異常振動
- 薬剤使用量の増加傾向
- 水質変動のパターン化
- 汚泥発生量の増加
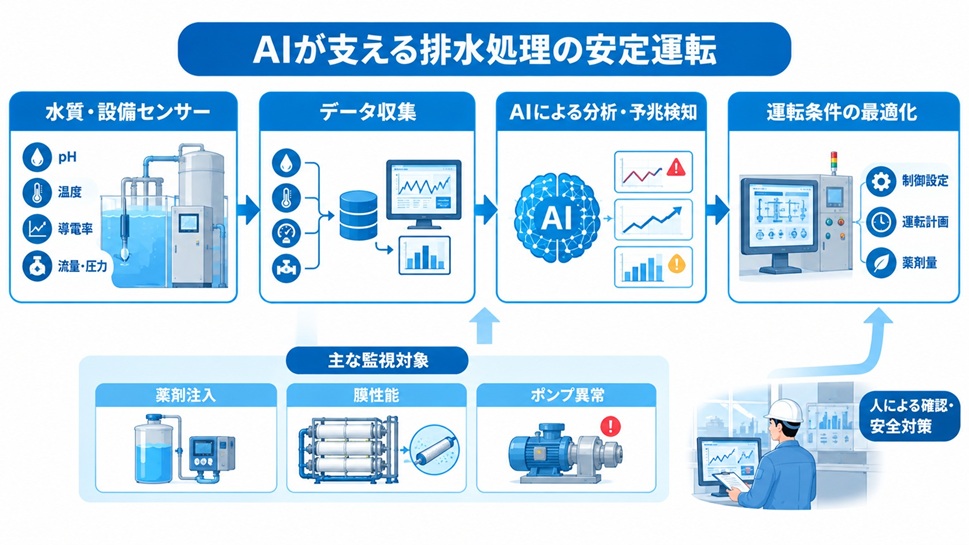
AIは過去データと現在の状態を比較し、通常と異なる挙動を検知することで設備トラブルの予兆を把握できます。
これにより計画的なメンテナンスが可能となり、突発的な設備停止を防げます。
● ただし、AIは万能ではない
AIが水質を自動的に保証するわけではありません。
以下のような基本的な安全対策は必ず必要です。
- センサーの校正・保守
- 異常時の排水貯留設備
- 緊急遮断・バイパス機能
- 予備設備の確保
- 人による定期点検
AIはあくまで運転を支援するツールであり、設備の安全性を担保するのは人と設計です。
4-5. 安定運転は工場全体の設計と連動する
排水処理設備の安定運転は、工場全体の水利用設計と密接に関係します。
- 再利用率を高めるほど濃縮廃液の管理が重要になる
- 資源回収を導入すると後段の処理負荷が変わる
- 排水分別を最適化すると薬剤使用量と汚泥量が減る
- 水質監視を強化すると再利用率向上につながる
つまり安定運転は単独の設備ではなく、工場全体の水循環・廃棄物管理・設備構成を一体で設計することが前提となります。
【関連記事】
●日本と世界の半導体工場ランキング:300mmファブの規模・特徴を徹底比較
第5章 2030年代に向けた排水処理インフラの進化
2030年代の半導体産業は、AI半導体の需要拡大、データセンターの増設、国内回帰の加速などにより、工場の新設・増産が続くと見込まれます。
これに伴い、排水処理は従来の「環境対策設備」から、工場の生産能力・地域インフラ・資源循環を支える「戦略的インフラ」へと位置づけが変わります。
5-1. 排水処理は「工場の生産能力」を左右する要素になる
半導体工場では、製造装置の能力だけでなく、水処理設備の能力が生産量を左右します。
最先端プロセスでは水使用量が増え、排水の種類も複雑化するため、排水処理がボトルネックとなる可能性があります。
● 2030年代の工場設計で重要になる視点
- 水処理能力を生産能力と同時に増強する
- 排水分別を高度化し、処理負荷を最適化する
- 再利用水の品質を安定させ、工程側の歩留まりに影響させない
- 排水処理設備の停止が工場停止につながらない冗長設計
排水処理は「環境対応」ではなく「生産インフラ」です。
5-2. 水の再利用は「地域インフラとの協調」が前提になる
TSMC熊本工場やRapidus千歳工場の事例が示すように、工場の水利用は地域の水資源や下水道能力と密接に関係します。
2030年代には、工場内の水循環だけでなく、地域インフラとの協調が不可欠になります。
● 地域インフラとの協調が求められる理由
- 地下水保全(地下水依存地域)
- 下水処理場の能力増強(新設工場地域)
- 工場排水の水質基準の高度化
- 地域の水循環への影響評価(SDGs・ESG)
工場単体で完結する水処理ではなく、地域の水循環を含めた「広域の水マネジメント」が求められます。
5-3. 資源回収は「経済性と環境性を両立する技術」へ
フッ素や銅などの資源回収は、2030年代にさらに重要性が高まります。
● 重要性が高まる理由
- 半導体製造で使用される薬品・金属の増加
- 廃棄物処分費の上昇
- ESG投資の観点から資源循環が評価される
- 回収物の品質向上による再利用先の拡大
資源回収は「環境対策」ではなく「経済性向上」の手段として位置づけられます。
● 2030年代に期待される技術
- 高純度フッ化カルシウムの安定回収
- 電解による金属回収の高効率化
- 回収物の品質管理とトレーサビリティ
- 再利用先との連携(薬品メーカー・金属精錬企業)
資源回収は、排水処理設備と原材料サプライチェーンをつなぐ新しい産業分野として発展するでしょう。
5-4. AIとデータが排水処理の「標準装備」になる
2030年代には、排水処理設備の運転管理にAIが標準的に組み込まれるようになります。
● AIが担う役割
- 水質変動の予測
- 薬剤注入量の自動最適化
- 膜性能低下の予兆検知
- ポンプ・配管の異常検知
- 汚泥発生量の最適化
- 再利用水の品質安定化
AIは「人の判断を補助するツール」から「運転最適化を担う基盤」へとなるでしょう。
ただし、AIがすべてを自動化するわけではなく、センサー保守、緊急遮断、貯留設備などの基本設計が重要です。
5-5. 排水処理は「工場全体の水循環設計」へと進化する
2030年代の排水処理は、個別装置の性能向上ではなく、工場全体の水循環を最適化する方向へ進みます。
● 水循環設計のポイント
- 工程別の排水分別
- 再利用水の用途別設計(カスケード利用)
- 資源回収プロセスの組み込み
- 濃縮廃液の最小化
- AIによる運転最適化
- 地域インフラとの協調
排水処理は「水をきれいにする設備」ではなく、工場の生産・環境・コストを統合的に最適化するインフラとして進化します。
5-6. 半導体産業の成長とともに、排水処理産業も拡大する
半導体工場の増設が続く限り、排水処理設備、膜、薬剤、計測機器、資源回収装置、運転管理サービスなどの需要は拡大します。
特に以下の領域は2030年代に大きく伸びると考えられます。
- 再生水供給サービス
- フッ素回収技術
- 金属回収装置
- 超純水製造装置
- AI運転管理システム
排水処理は、半導体製造装置や材料と同様に、産業成長を支える重要な市場として発展します。
5-7. 排水処理は「循環型インフラ」へ
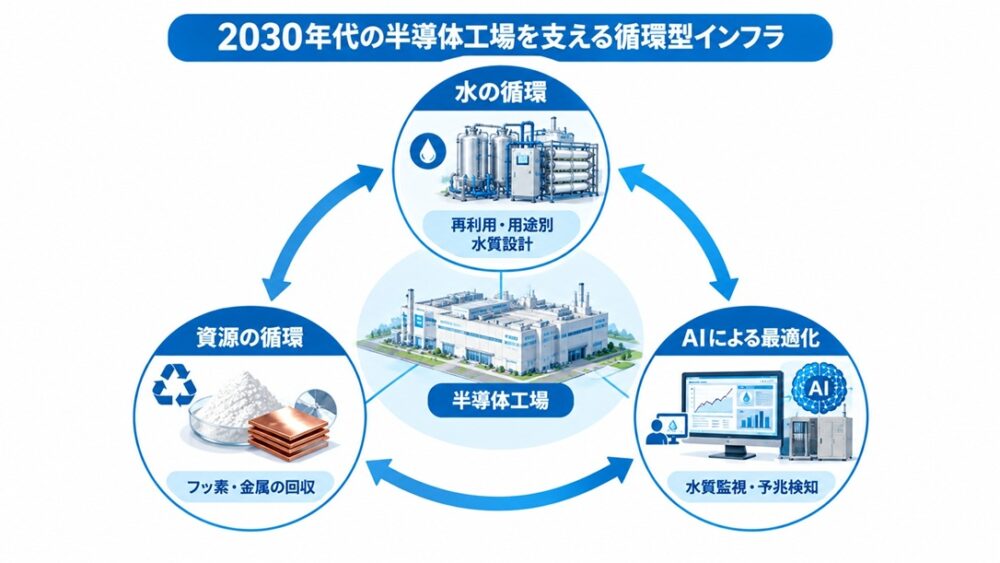
2030年代の排水処理は、以下の3つの方向に進化します。
- 水を循環させるインフラ:取水量・排水量を最小化し、工場内で水を循環させる。
- 資源を回収するインフラ:フッ素や金属を回収し、廃棄物を資源に変える。
- AIで最適化するインフラ:水質変動に強く、安定運転を維持する。
排水処理は、半導体工場の生産能力、地域の水資源、環境負荷、コスト構造を左右する「循環型インフラ」として、今後ますます重要性を増していきます。
おわりに
最先端半導体工場の排水処理は、単なる環境対策ではなく、工場の生産能力、地域の水資源、そして資源循環を支える重要なインフラへと進化しています。
排水に含まれる多様な化学物質の処理、汚泥や濃縮廃液の削減、再利用水の品質確保、AIによる安定運転など、求められる技術は広範囲に及びます。
TSMC熊本工場やRapidus千歳工場の事例が示すように、工場内の設備だけでなく地域インフラとの協調も不可欠です。
2030年代に向けて、排水処理は水循環・資源回収・運転最適化を統合した「循環型インフラ」として、半導体産業の成長を支える基盤となっていくでしょう。